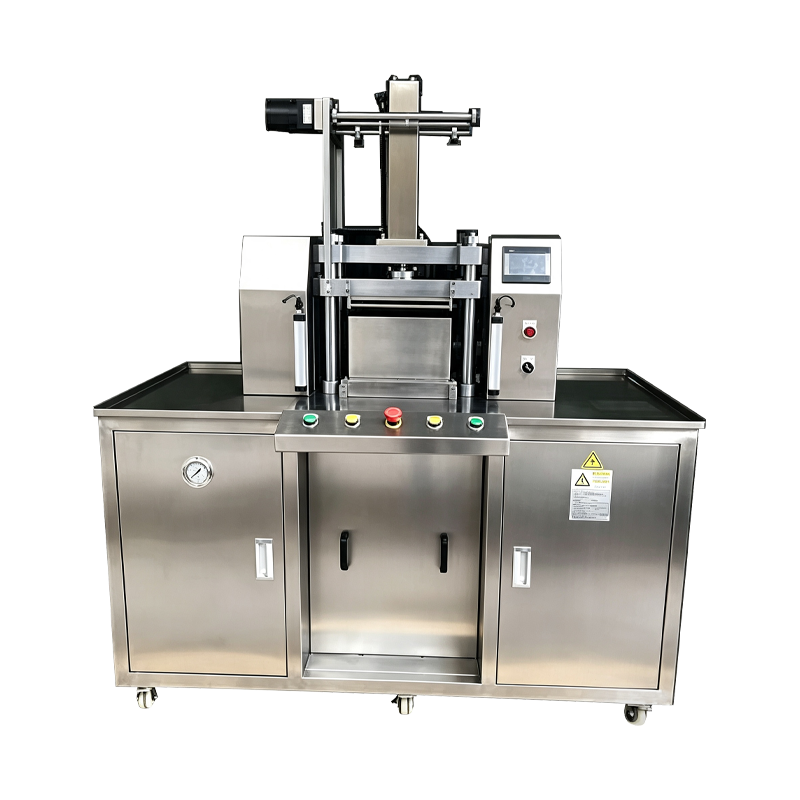
Máquina hidráulica de prensado de polvo cosmético
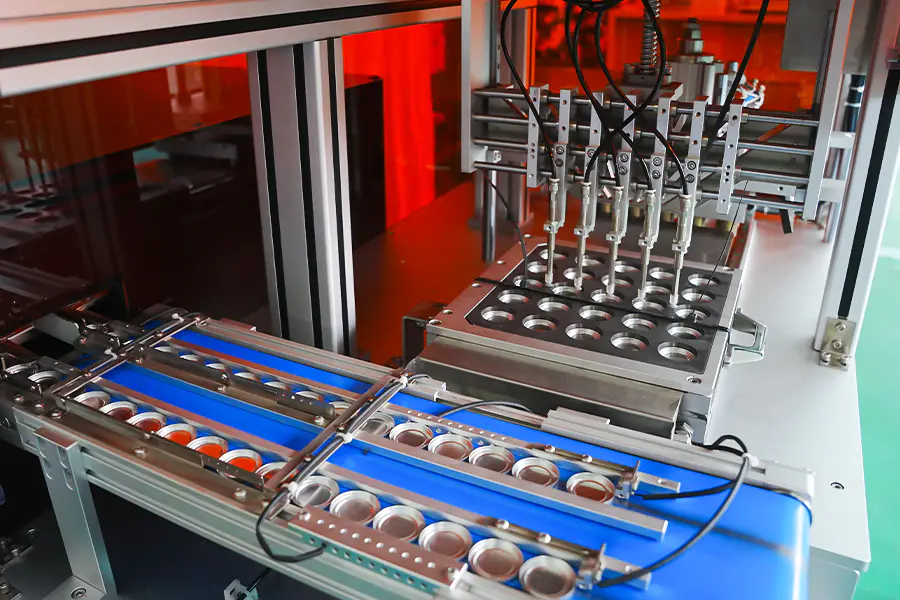
Una plataforma de prensado hidráulico construida para compactar polvo cosmético suelto en pasteles y moldes sólidos. El circuito hidráulico proporciona una gran fuerza con una curva de presión controlada, lo que permite una compactación densa de formulaciones que resisten el prensado mecánico. La máquina se aplica a la producción de sombras de ojos, rubores, bases, iluminadores y pigmentos prensados donde la dureza de la torta y el acabado de la superficie son parámetros controlados.
Entrega de fuerza hidráulica
Un circuito hidráulico de circuito cerrado mantiene la presión durante la carrera de compactación, de modo que las formulaciones densas alcancen la dureza de la torta objetivo sin ciclos repetidos de prensado.
Curva de presión programable
Las etapas de aproximación, compactación, retención y liberación se configuran por separado en la HMI, lo que permite que el perfil de prensado coincida con el comportamiento del flujo de cada formulación.
Estabilidad térmica
El aceite hidráulico se mantiene dentro de una banda de temperatura controlada a través de un circuito de calentador y enfriador de aceite, lo que mantiene constante la viscosidad y la respuesta de fuerza durante largos turnos de producción.
Forzar registro de datos
La fuerza, la posición y el tiempo de espera se registran para cada ciclo y se almacenan en el registro del lote, lo que respalda la trazabilidad del proceso y la revisión de desviaciones.
Arquitectura del sistema hidráulico
Conjuntos claves que determinan el comportamiento del prensado y el control del proceso.
Unidad de potencia
Bomba de caudal variable con control de válvula proporcional. La presión se regula mediante retroalimentación de circuito cerrado desde una celda de carga montada en el ariete de prensado. El depósito de aceite incluye filtración, monitoreo de nivel y control de temperatura.
Presionando Ram
Cilindro cromado duro con movimiento guiado para limitar la deflexión lateral bajo carga. La longitud de la carrera y la velocidad de aproximación se configuran a través del sistema de control, y el ariete se puede colocar en incrementos finos para formatos de bandeja poco profunda.
Interfaz de herramientas
El punzón superior, el punzón inferior y el troquel están montados sobre una placa estandarizada. Los juegos de herramientas son intercambiables entre máquinas del mismo tamaño de bastidor y los valores de espacio libre están documentados para cada formato de producto.
Gabinete de control
PLC, servoaccionamiento y relé de seguridad alojados en un gabinete separado. La HMI proporciona gestión de recetas, edición de curvas de presión, historial de alarmas y contadores de producción. Los datos se pueden exportar a través de OPC UA o CSV.
Circuito de seguridad
Protección PLd de categoría 3 con puertas entrelazadas, parada de emergencia de doble canal y protección de cortina de luz en la apertura de carga y descarga manual. La presión hidráulica se descarga sobre cualquier brecha de protección.
Datos técnicos
Valores de marco estándar. El rango de fuerza y las herramientas se especifican por aplicación.
Formulaciones aplicadas
Tipos de polvos y formatos de productos manipulados mediante prensado hidráulico.
Sombra de ojos de alta densidad
Mezclas densas de pigmentos que requieren una fuerza sostenida para alcanzar la dureza deseada. Las curvas de presión de múltiples etapas reducen el taponamiento y el agrietamiento de los bordes en recipientes profundos.
Fundación en polvo
Los compactos con mayor contenido de aglutinante se benefician de un tiempo de retención controlado, lo que ayuda a que el aglutinante fluya a través de la matriz del polvo antes de su liberación.
pigmento prensado
Los pigmentos pesados y las mezclas minerales se presionan a baja velocidad de aproximación para limitar el desplazamiento del polvo durante la carrera de compactación.
Tortas en polvo al horno
Tortas de gran formato prensadas con fuerza moderada y tiempo de espera prolongado para lograr una densidad uniforme antes de la etapa de horneado.
Formatos de panorámica en relieve
Paneles con relieve superficial prensados a velocidad de aproximación reducida para preservar el detalle en la cara superior del punzón.
Compactos multicapa
Las etapas secuenciales de llenado y prensado forman compactos de dos o tres capas con densidad controlada entre capas.
Referencia de desviación del proceso
Situaciones habituales de prensado hidráulico y las correspondientes acciones correctoras.
La fuerza cae por debajo del punto de ajuste durante la retención
Verifique la respuesta de la válvula proporcional y confirme el punto cero de la celda de carga. Inspeccione la temperatura del aceite hidráulico, que debe permanecer dentro de la banda de 35 a 50 grados Celsius. Verifique la precarga del acumulador e inspeccione el ajuste de alivio de presión con el registro de la máquina.
La dureza de la torta varía entre ciclos.
Confirme que el valor del tiempo de espera no haya variado en la receta activa. Verifique la consistencia del peso de llenado a través de la báscula de control en línea. Inspeccione la cara superior del punzón para detectar acumulación de polvo, lo que cambia el espacio de compactación efectivo.
La temperatura del aceite sube por encima de la banda operativa
Verifique el flujo del enfriador de aceite y confirme que el circuito de enfriamiento no esté bloqueado. Inspeccione el nivel del depósito y rellénelo con el grado de aceite especificado. Reduzca la velocidad del ciclo temporalmente si la temperatura ambiente está por encima del rango de diseño y verifique la lectura del sensor de temperatura con un instrumento de referencia.
La expulsión deja la bandeja asentada en el troquel.
Verifique que la carrera de expulsión coincida con la profundidad del troquel para el conjunto de herramientas actual. Inspeccione la placa eyectora en busca de desgaste o desalineación. Confirme que el punzón inferior regrese completamente antes de la siguiente etapa de llenado y verifique la presión hidráulica en el circuito eyector.
El movimiento del ariete no es suave
Inspeccione los rieles guía en busca de contaminación y verifique la lubricación. Compruebe si hay rayas en la superficie del vástago del cilindro. Confirme que la válvula proporcional no esté atascada y revise el historial de alarmas para detectar cualquier pico de presión registrado durante el recorrido.
Alarma hidráulica durante el ciclo.
Lea el código de alarma en la HMI y verifique el sensor asociado. Verifique el nivel de aceite, la presión diferencial del filtro y la temperatura. Confirme que el circuito de parada de emergencia esté cerrado y restablezca la alarma en el panel de control antes de reanudar la producción.
Notas de implementación
Factores que afectan la instalación, operación y desempeño a largo plazo.
Requisitos de cimentación
La máquina requiere un piso nivelado con aislamiento de vibraciones clasificado para la fuerza máxima de presión. Los puntos de anclaje se especifican en el plano de instalación para limitar la deflexión bajo carga.
Selección de aceite hidráulico
El grado de aceite se selecciona en función del rango de temperatura ambiente en el lugar de instalación. El grado especificado está registrado en el manual de mantenimiento y debe usarse durante la recarga y los cambios de aceite.
Almacenamiento de herramientas
Los juegos de punzones y matrices deben almacenarse en bastidores exclusivos con una capa protectora. Las condiciones de almacenamiento y los procedimientos de manipulación están documentados para preservar el acabado de la superficie entre campañas de producción.
Intervalos de mantenimiento
El programa recomendado cubre el análisis de aceite cada 1500 horas, el reemplazo de filtros cada 2000 horas, la inspección de punzones y matrices cada 500 horas y la calibración de la celda de carga cada 12 meses.