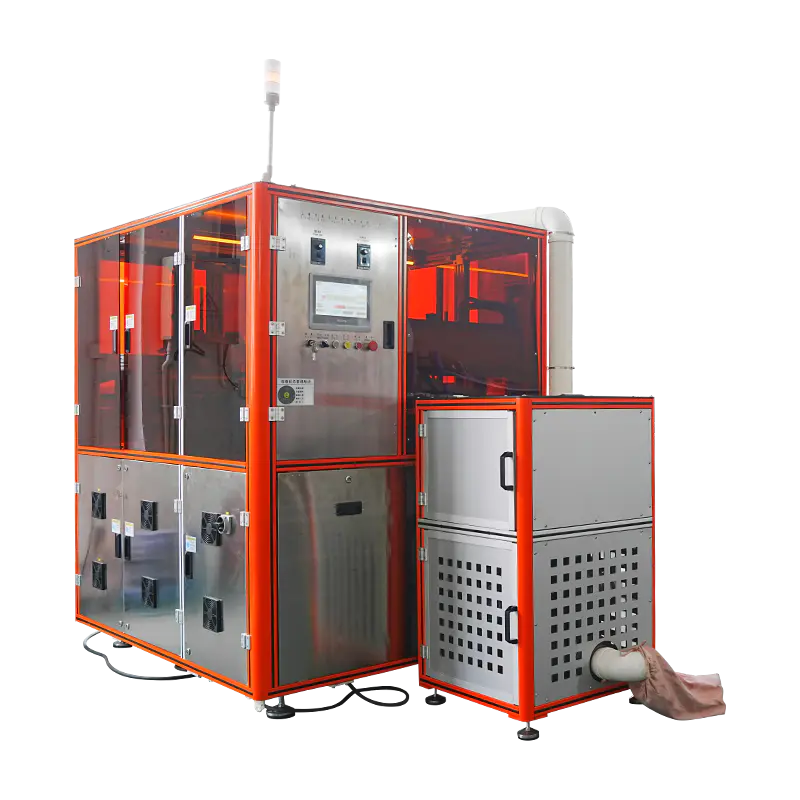
Prensa de polvo cosmético de múltiples estaciones
Una plataforma de indexación rotativa que lleva múltiples estaciones de prensado que operan en paralelo, lo que permite la compactación simultánea de diferentes formulaciones de polvo, geometrías de recipientes o variantes de color dentro de un solo ciclo de producción. El recuento de estaciones es configurable y cada estación mantiene un control independiente de presión y permanencia a través de una arquitectura PLC centralizada.
Arquitectura de producción
-
Mesa de indexación giratoria
El indexador servoaccionado posiciona cada estación con una repetibilidad dentro de 0,02 mm, lo que permite un funcionamiento de ciclo continuo.
-
Control de estación independiente
Cada estación lleva su propio cilindro de prensado, sensor de presión y temporizador de permanencia, lo que permite variar la receta entre las estaciones.
-
Dosificación de polvo en línea
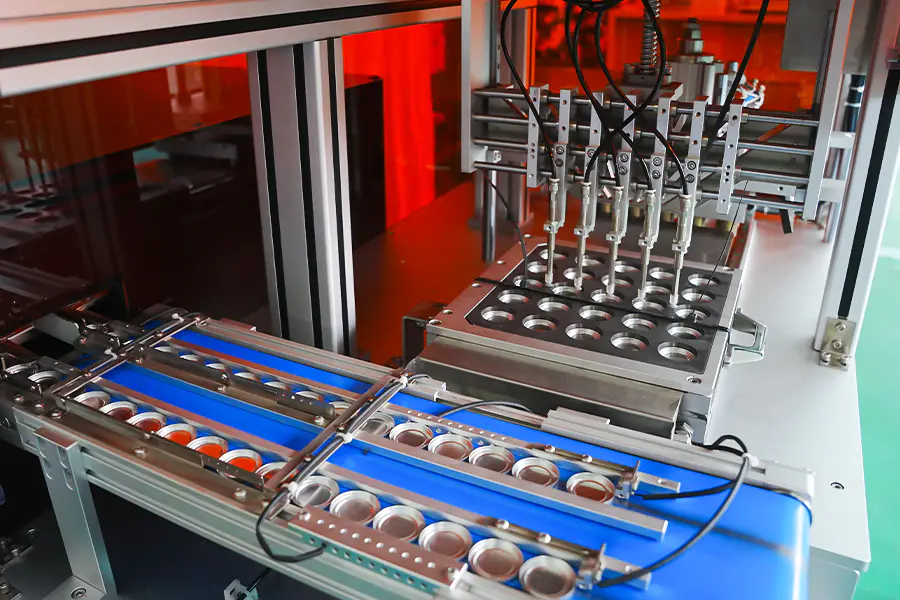
Llenadores de servo sinfín sincronizados con el índice de la mesa, precisión de llenado mantenida dentro de más o menos 0,04 g por estación.
-
Registro de datos centralizado
Recuentos de presión, peso y rechazos a nivel de estación almacenados por lote, exportables a través de OPC UA o CSV.
Capacidades principales
Diseñado para fabricantes de cosméticos que ejecutan producción de múltiples SKU en equipos compartidos.
Operación de estaciones paralelas
Varias estaciones presionan al mismo tiempo, por lo que la producción aumenta con el número de estaciones en lugar del tiempo del ciclo. Una configuración de 8 estaciones alcanza de 3600 a 4800 unidades por hora dependiendo del tamaño del plato.
Producción de SKU mixtos
Diferentes estaciones pueden ejecutar diferentes formulaciones o formas de recipientes simultáneamente, lo que permite la producción en lotes pequeños de múltiples SKU sin cambio de línea.
Control de recetas independiente
La presión, el tiempo de permanencia y la carrera de expulsión se configuran por estación a través de la HMI, de modo que una estación puede presionar un rubor suave mientras que otra presiona un resaltador fuerte.
Estandarización de herramientas
Los juegos de punzones y matrices utilizan una interfaz de montaje común en todas las estaciones, lo que permite el intercambio de moldes entre estaciones sin recalibración.
Manejo de rechazos en línea
Las desviaciones de peso y presión provocan el rechazo a nivel de estación, desviando los recipientes defectuosos sin detener la mesa.
Trazabilidad por unidad
Cada plato prensado está vinculado a su estación, lote y parámetros de prensado, lo que respalda la documentación de calidad posterior.
Parámetros técnicos
Valores de configuración estándar. El número de estaciones y el rango de presión se ajustan según las especificaciones del proyecto.
Escenarios de aplicación
Implementado en entornos de fabricación de cosméticos donde se requiere flexibilidad de múltiples SKU y producción en volumen.
Paletas multicolores
Cada estación presiona un tono diferente para una sola paleta, luego la tabla pasa al siguiente conjunto de tonos, lo que reduce la necesidad de líneas separadas.
Fabricación por contrato
Admite la producción simultánea de múltiples SKU de clientes en un turno, con recuperación de recetas por estación y documentación de lotes.
Base y polvo compacto
Base en polvo prensado y recipientes para polvo compactos de gran volumen con control de presión por estación para diferentes durezas de tono.
Fabricación de pigmentos prensados
Compactación de pigmentos prensados y polvos minerales en varias geometrías de bandeja, incluidos formatos abovedados y biselados.
SKU único de alto volumen
Todas las estaciones ejecutan la misma receta para obtener el máximo rendimiento en un solo producto, alcanzando hasta 7200 unidades por hora.
Producción piloto y a escala
Se utilizan recuentos de estaciones más bajos para las pruebas de formulación, luego se escalan a recuentos de estaciones más altos sin cambiar los parámetros del proceso.
Preguntas operativas
Situaciones comunes de producción y mantenimiento que enfrentan los operadores de línea e ingenieros de procesos.
Variación de peso entre estaciones
Vuelva a calibrar el servo sinfín en la estación afectada utilizando la rutina de calibración HMI. Verifique la consistencia de la densidad aparente del polvo en la tolva y confirme que el tornillo sin fin no esté desgastado. Verifique la lectura del sensor de presión de la estación con el medidor maestro.
Deriva de la posición de indexación de la tabla
Verifique que el acoplamiento del codificador del servo indexador no tenga holgura. Verifique que el mecanismo de bloqueo de la mesa encaje completamente en cada estación. Ejecute el ciclo de referencia del indexador e inspeccione el tope mecánico en busca de desgaste. Confirme la lubricación del cojinete giratorio según el cronograma.
Compactación desigual entre estaciones
Compare las curvas de presión por estación a través de la pantalla de tendencias de HMI. Inspeccione la caída de presión hidráulica en estaciones específicas. Verifique que la holgura del punzón y la matriz esté dentro de las especificaciones. Verifique que el temporizador de permanencia esté configurado correctamente para cada receta.
La tasa de rechazo aumenta en una estación
Aísle la estación ejecutando un lote de prueba con esa estación omitida. Inspeccione la varilla de expulsión para ver si hay acumulación de polvo o rayas. Verifique el punto cero del sensor de pesaje y verifique si hay interferencias de vibración de estaciones adyacentes.
El tiempo de cambio supera el objetivo
Estandarice el almacenamiento de herramientas por número de estación y receta. Prepare juegos de troqueles y punzones antes de que comience el cambio. Utilice abrazaderas de liberación rápida y verifique que todas las estaciones utilicen la misma interfaz de montaje. Registre los pasos de cambio en la receta como referencia para el operador.
Notas de integración
Consideraciones para la integración de líneas, control de procesos y operación a largo plazo.
Alimentación aguas arriba
La prensa interactúa con los sistemas de transporte y mezcla de polvo aguas arriba a través de una tolva intermedia. Los sensores de nivel mantienen una alimentación constante a cada sinfín de estación.
Manejo aguas abajo
Los moldes prensados se transfieren a un transportador de salida o a un brazo robótico. La prensa emite una señal de identificación de estación para la clasificación y el embalaje posteriores.
MES y registros por lotes
Los datos de producción a nivel de estación se pueden enviar a sistemas MES o ERP a través de OPC UA, lo que respalda la trazabilidad de lotes y los informes de rendimiento.
Mantenimiento preventivo
El programa recomendado cubre el análisis del aceite hidráulico cada 2000 horas, la inspección de punzones y matrices cada 500 horas y la calibración del indexador cada 1000 horas.