Máquina automática de prensado de polvos faciales
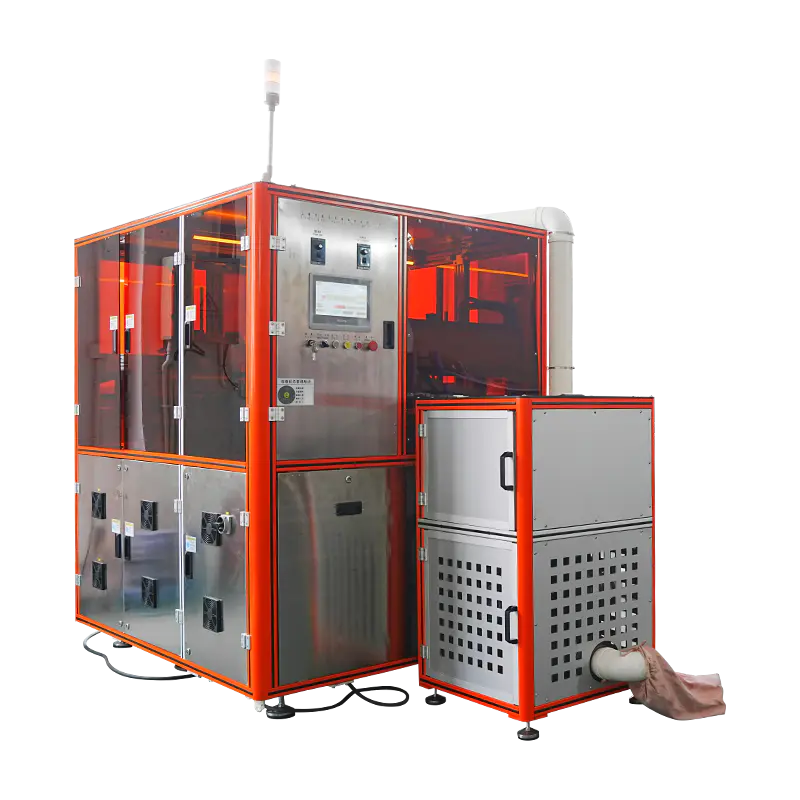
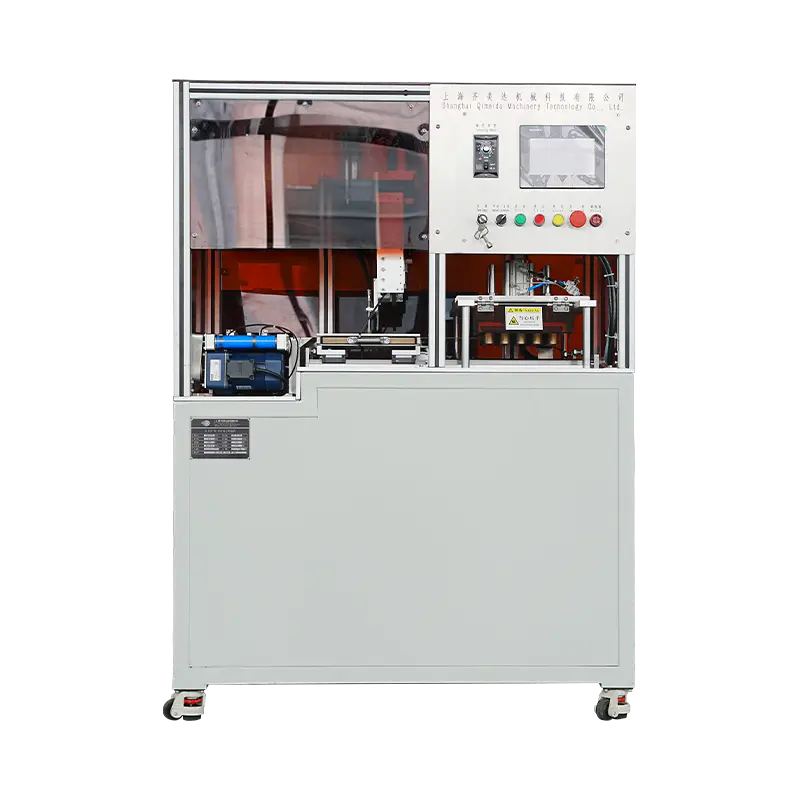
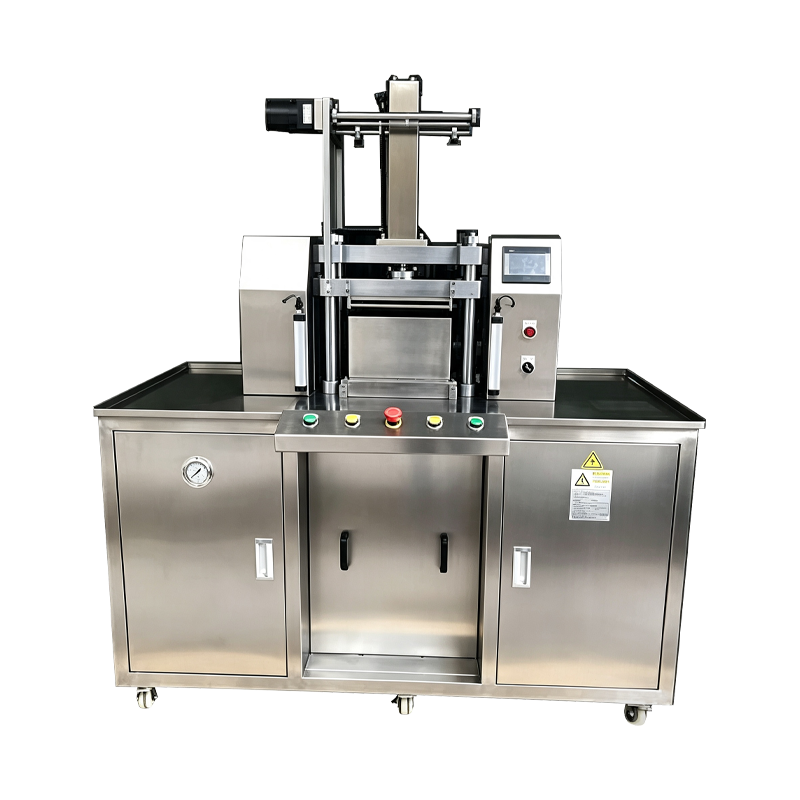
Una plataforma de prensado configurada para la producción de polvos faciales y recipientes para polvos compactos, que cubre recipientes planos de gran diámetro, compactos abovedados y formatos de bases prensadas. La máquina automatiza la alimentación del plato, la dosificación de polvo, la nivelación del lecho, la compactación y la expulsión en una secuencia de un solo ciclo. El peso de llenado, la fuerza de prensado, el tiempo de permanencia y la velocidad del ciclo se configuran por receta a través de la HMI, y cada ciclo de plato se registra en el registro del lote.
Alimentación de bandeja
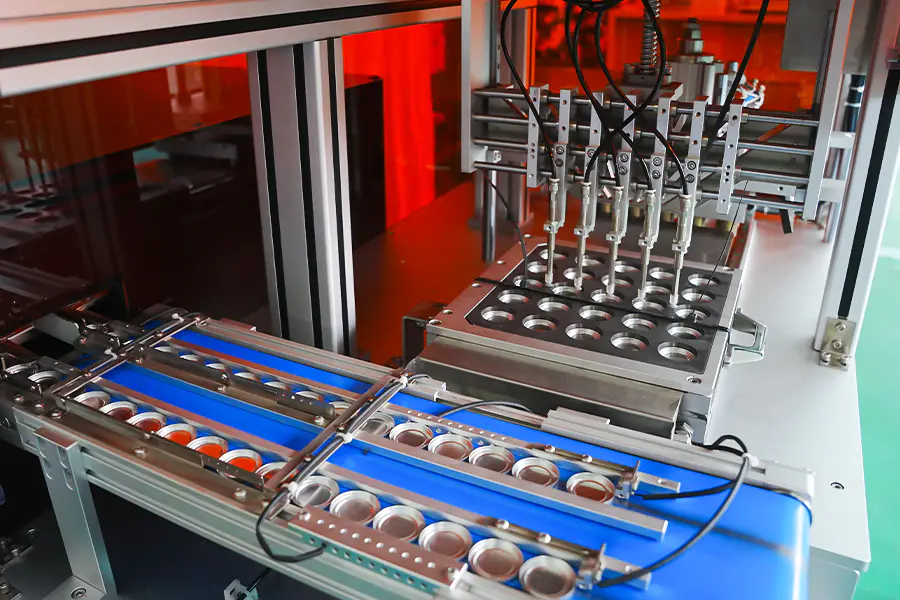
Los recipientes para polvos faciales se introducen desde un cargador de bandejas o un cargador en la placa de indexación. La presencia de la bandeja y la profundidad del asiento son confirmadas por un sensor antes de que continúe el ciclo.
Dosificación de polvo
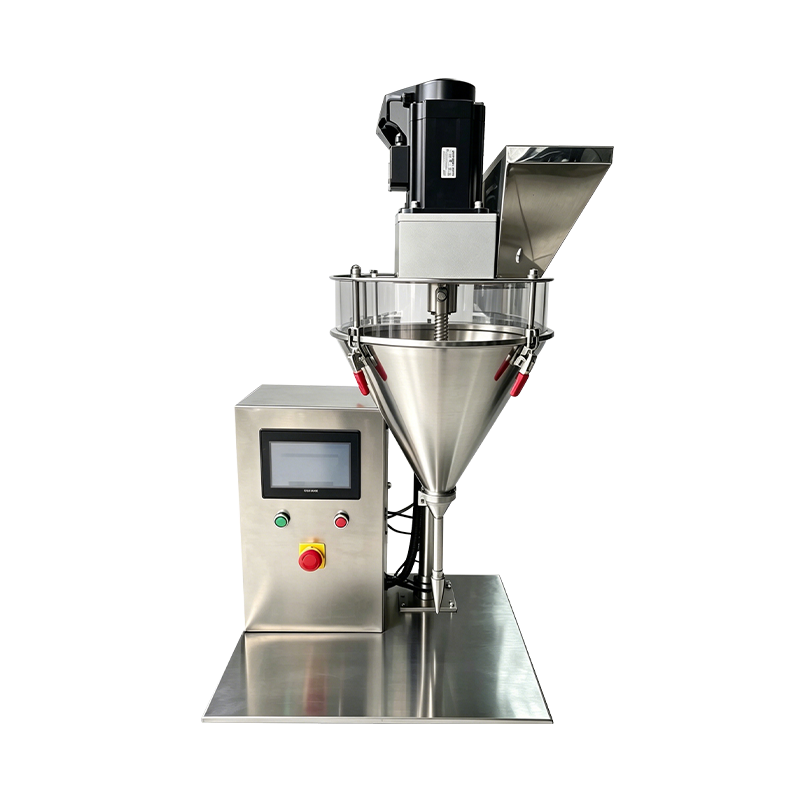
Un servo sinfín llena cada recipiente según el peso de la receta. Una báscula de control en línea verifica la dosis según la tolerancia y los recipientes fuera de rango se desvían antes de presionar.
Nivelación de cama
Un raspador y un escalón de vibración ligera nivelan el lecho de polvo dentro de la bandeja, lo que reduce la variación de densidad antes de que el punzón entre en contacto con la superficie del polvo.
Compactación
El punzón superior desciende a un ritmo controlado hasta la fuerza establecida y se mantiene durante el valor de permanencia de la receta. Los datos de fuerza y posición se registran para cada plato.
Eyección
La bandeja prensada se levanta del troquel y se transfiere a un transportador de descarga o a una unidad de carga de bandejas. La carrera de expulsión está configurada para que coincida con la profundidad del paneo.
Verificación
La altura, el peso y el estado de la superficie del plato se comprueban en un punto de inspección. Los resultados están vinculados al registro del lote para la trazabilidad y la revisión de desviaciones.
Capacidades para la producción de polvos faciales
Funciones configuradas para formatos de polvos faciales y polvos compactos.
Sartenes de gran diámetro
Los formatos de plato de 40 mm a 95 mm de diámetro se admiten mediante placas de matriz intercambiables. Hay disponibles recipientes para polvos faciales más grandes a pedido con un rango de fuerza ajustado.
Prensado compacto abovedado
Compactos abovedados y redondeados prensados con utillaje superior curvo. La velocidad de contacto y el gradiente de compactación se establecen según la receta para proteger el perfil del domo.
Formatos de base prensados
Los recipientes de base en polvo se presionan con fuerza moderada y con un tiempo de permanencia prolongado para establecer una densidad uniforme en todo el diámetro del recipiente.
Recetas de tonos específicos
Cada tono y formulación almacena su propio peso de relleno, fuerza, tiempo de permanencia y configuración de expulsión. La recuperación de recetas se realiza desde la HMI sin ajuste mecánico.
Prensado de superficie en relieve
Se admiten punzones superiores con logotipo o patrón en relieve. La velocidad de aproximación y el gradiente de compactación se reducen para preservar los detalles finos en la cara del plato.
Informes a nivel de lote
El peso de llenado, la fuerza de prensado, el recuento de recipientes y los recuentos de rechazos se registran por lote. Datos exportables a través de OPC UA o CSV para revisión de calidad.
Datos técnicos
Valores de configuración estándar. Tamaño del plato, rango de fuerza y herramientas definidos según la especificación del proyecto.
Ajuste de producción
Donde se utiliza la máquina prensadora de polvos faciales en la fabricación de cosméticos.
Ejecuciones de polvo compacto de volumen
Tiradas largas de un solo tono en tamaños de recipientes estándar, con estabilidad de producción mantenida en todos los turnos y dureza constante de los recipientes.
Moldes de base prensados
Los recipientes de base en polvo se presionan con fuerza moderada y con un tiempo de permanencia prolongado para obtener una densidad uniforme en todo el diámetro del recipiente.
Formatos compactos abovedados
Compactos abovedados y redondeados producidos con herramientas curvas, donde los parámetros de prensado protegen el perfil de la cúpula y reducen el agrietamiento de los bordes.
Transiciones de sombra estacionales
Las campañas de lotes más pequeños en las que el retiro de recetas y los tiempos de cambio cortos respaldan transiciones frecuentes entre tonos y formatos de moldes.
Sartenes compactas en relieve
Bandejas con logotipo o patrón en relieve donde los parámetros de prensado se ajustan para preservar el detalle del punzón durante la carrera de compactación.
Formatos de recarga y bandeja
Rellene los moldes y los formatos de bandejas prensados con la misma configuración de receta y luego transferidos al ensamblaje posterior para la carga de cajas.
Preguntas frecuentes
Preguntas comunes que surgen durante la evaluación y la integración de líneas. Seleccione una pregunta para ampliar la respuesta.
¿Qué formatos de recipientes para polvos faciales puede manejar la máquina?
Los formatos de plato redondo, ovalado, rectangular y abovedado se admiten mediante placas de matriz intercambiables. La gama estándar cubre un diámetro de 40 mm a 95 mm o un espacio equivalente, con formatos más grandes disponibles bajo pedido.
¿Cómo se controla el peso de llenado de cada plato?
El polvo se dosifica mediante un sinfín servoaccionado mediante un método de llenado volumétrico. Una báscula de control en línea confirma el peso con el valor de la receta y los recipientes que están fuera de tolerancia se desvían antes de prensar. El peso de llenado normalmente se mantiene dentro de más o menos 0,05 g.
¿Qué rango de fuerza se requiere para una base prensada?
La base prensada normalmente utiliza un rango de fuerza moderado con un tiempo de permanencia prolongado. El valor específico depende del diámetro del molde, el contenido de aglutinante de la formulación y la dureza objetivo de la torta, y se establece durante las pruebas de aceptación en fábrica.
¿Qué tiempo de cambio de herramientas se debe esperar?
Un cambio completo del conjunto de herramientas suele tardar entre 25 y 50 minutos, dependiendo de la forma del plato y del número de posiciones que se actualizarán. Las herramientas se almacenan según el código de receta y se organizan antes del cambio para minimizar el tiempo de inactividad.
¿Puede la máquina prensar recipientes de gran diámetro sin variación de densidad?
Los platos de gran diámetro están soportados por etapas de nivelación y gradiente de compactación controlado. El paso de nivelación del lecho antes del prensado reduce la variación de la altura de llenado y el gradiente de compactación se establece para distribuir la densidad de manera uniforme en toda la cara del plato.
¿Qué datos se registran por lote?
El peso de llenado, la fuerza de prensado, el tiempo de permanencia, el recuento de recipientes y el recuento de rechazos se registran por lote. Los datos a nivel de ciclo se pueden exportar a través de OPC UA o CSV para documentación de calidad y revisión de procesos.
¿Qué intervalos de mantenimiento se aplican a la prensa?
Se recomienda la inspección del punzón y el troquel cada 500 horas, la limpieza del sistema de dosificación y sinfín en cada cambio de tono, la calibración del indexador cada 1000 horas y la verificación de la celda de carga cada 12 meses. Los registros se mantienen junto con el registro de mantenimiento de la máquina.
¿Puede la máquina integrarse con las líneas de ensamblaje de cajas compactas existentes?
Sí. La estación de descarga proporciona una señal de posición identificada que el equipo de carga de cajas o de ensamblaje de bandejas aguas abajo puede usar para alineación y secuenciación. Los requisitos de integración se definen durante la planificación del diseño de línea.
Referencia de desviación del proceso
Situaciones observadas durante el prensado de polvos faciales y las acciones correctivas correspondientes.
La superficie de la sartén se agrieta después del prensado.
Amplíe el tiempo de permanencia entre 0,5 y 1 segundo y reduzca el gradiente de compactación. Verifique la holgura del punzón y la matriz con el registro de herramientas. Confirme que el contenido de humedad del polvo permanezca entre 1 y 3 por ciento.
La densidad varía según el diámetro del recipiente grande.
Revise el paso de nivelación de la cama y confirme que la configuración del raspador o de la vibración sea correcta. Amplíe ligeramente el tiempo de espera para permitir que la matriz del polvo se asiente uniformemente. Verifique que la cara superior del punzón esté plana con el registro de herramientas.
El peso del relleno varía según las posiciones.
Ejecute la rutina de calibración por posición para el sinfín afectado. Confirme la consistencia de la densidad aparente del polvo en la tolva y verifique el desgaste del tornillo sin fin. Verifique que el nivel de la tolva se mantenga por encima del 30 por ciento durante la producción.
El polvo se pega al punzón superior.
Reduzca la fuerza de presión entre un 10 y un 15 por ciento y acorte el tiempo de espera. Pula la superficie del punzón y confirme que el ángulo de liberación coincida con las especificaciones de la herramienta. Verifique la temperatura del polvo y el contenido de humedad antes de la producción.
La bandeja no está completamente expulsada del troquel
Verifique que la carrera de expulsión coincida con la configuración de profundidad del paneo. Inspeccione la varilla eyectora en busca de contaminación y limpie la pared del troquel. Confirme que el punzón inferior regrese completamente antes de la siguiente etapa de llenado.
Compruebe que los rechazos de la báscula excedan el rango normal
Verifique la calibración del controlador de peso con una balanza de referencia. Inspeccione la barrena y el cilindro dosificador para detectar acumulación de polvo. Confirme que el suministro de polvo no haya cambiado en el tamaño de las partículas o el contenido de humedad entre lotes.
Notas de integración
Factores que afectan la instalación, los servicios públicos y el funcionamiento a largo plazo.
Suministro de polvo
Se recomienda instalar una tolva intermedia con respuesta de nivel aguas arriba. El polvo debe estar seco, sin grumos y dentro del rango de tamaño de partícula especificado antes de cargarlo.
Transferencia aguas abajo
La estación de descarga es compatible con transferencia por cinta transportadora, carga de bandejas o recogida y colocación robótica. Una señal de posición identificada respalda la carga de cajas aguas abajo y la alineación del ensamblaje.
Almacenamiento de herramientas
Los juegos de punzones y matrices deben almacenarse en estantes etiquetados con una capa protectora. Los registros de herramientas con valores de espacio libre acompañan a cada formato de plato y código de receta.
Planificación de mantenimiento
Los intervalos recomendados cubren la inspección de punzones y matrices cada 500 horas, la calibración del indexador cada 1000 horas, la limpieza del sinfín en cada cambio de tono y la verificación de la celda de carga cada 12 meses.