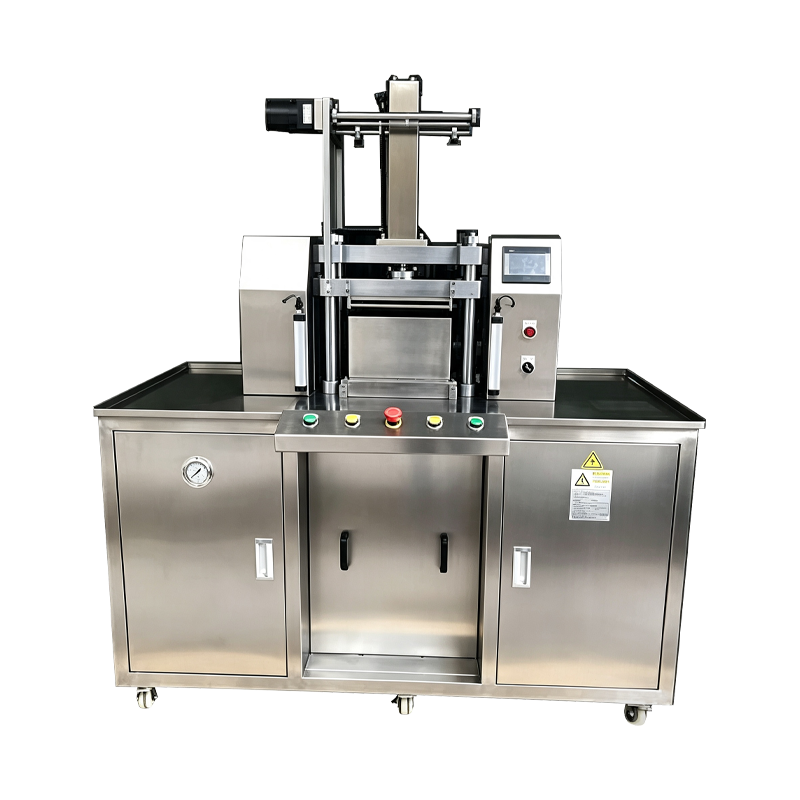
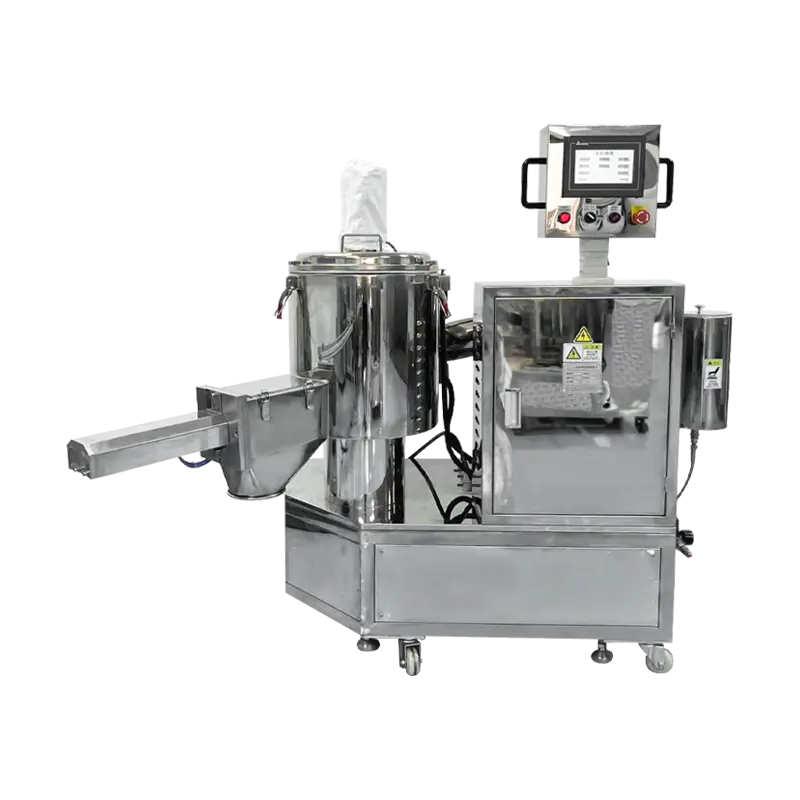
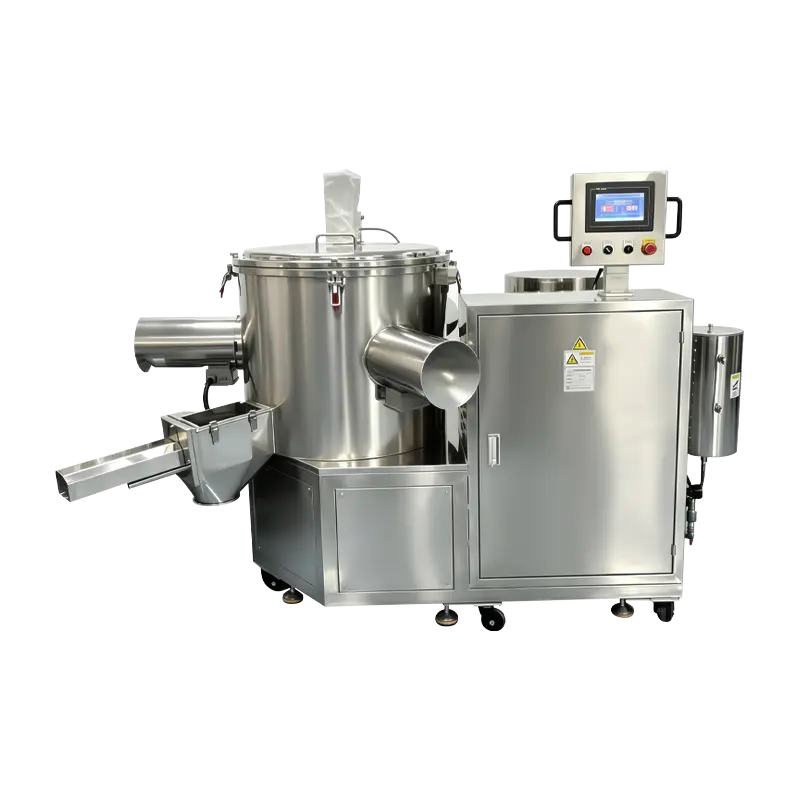
Máquina rotativa de prensado de polvo cosmético
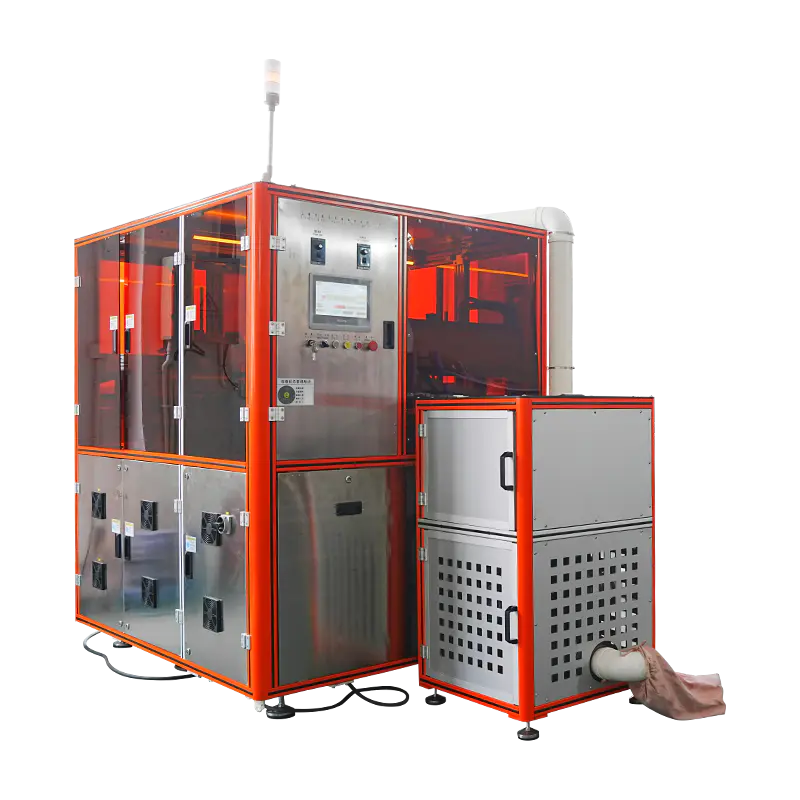
Una plataforma giratoria continua que lleva múltiples posiciones de prensado que se mueven a través de las zonas de llenado, prensado y expulsión sin detener la mesa. La máquina está diseñada para una producción sostenida de polvo cosmético prensado, que incluye sombra de ojos, rubor, base y resaltador, con monitoreo de presión por posición y control de proceso basado en recetas.
Movimiento continuo
La mesa giratoria se indexa mientras se produce el prensado, por lo que el llenado, la compactación y la descarga se ejecutan en una secuencia superpuesta en lugar de pasos discretos.
Control de nivel de posición
Cada posición de prensado lleva su propio sensor de presión, valor de permanencia y carrera de expulsión, todos direccionados por separado a través del sistema de control de la máquina.
Producción basada en campañas
Se pueden asignar recetas a grupos de posiciones para que un ciclo rotativo produzca varios SKU en paralelo durante la duración de una campaña de producción.
Diseño de la máquina
Zonas funcionales dispuestas alrededor de la plataforma giratoria.
Dosificación de polvo
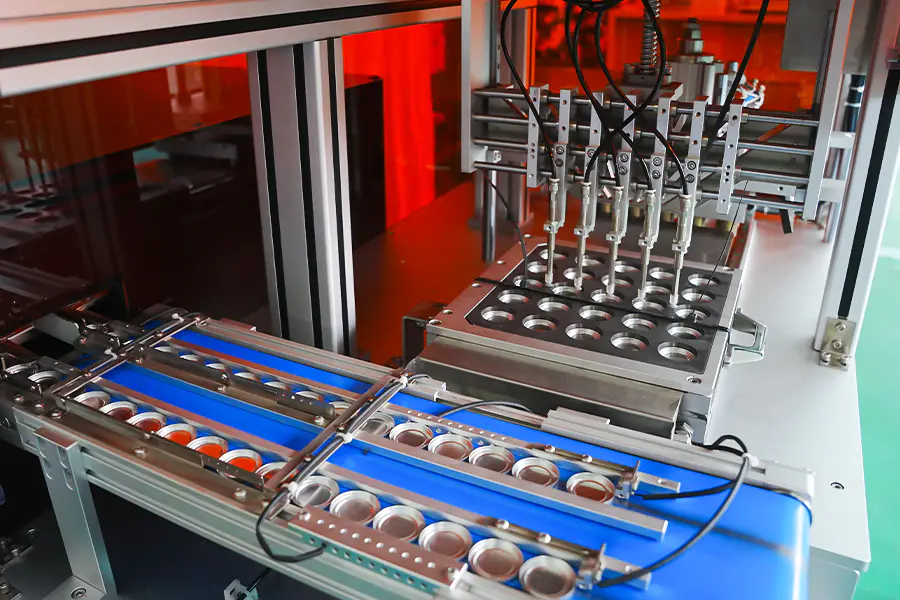
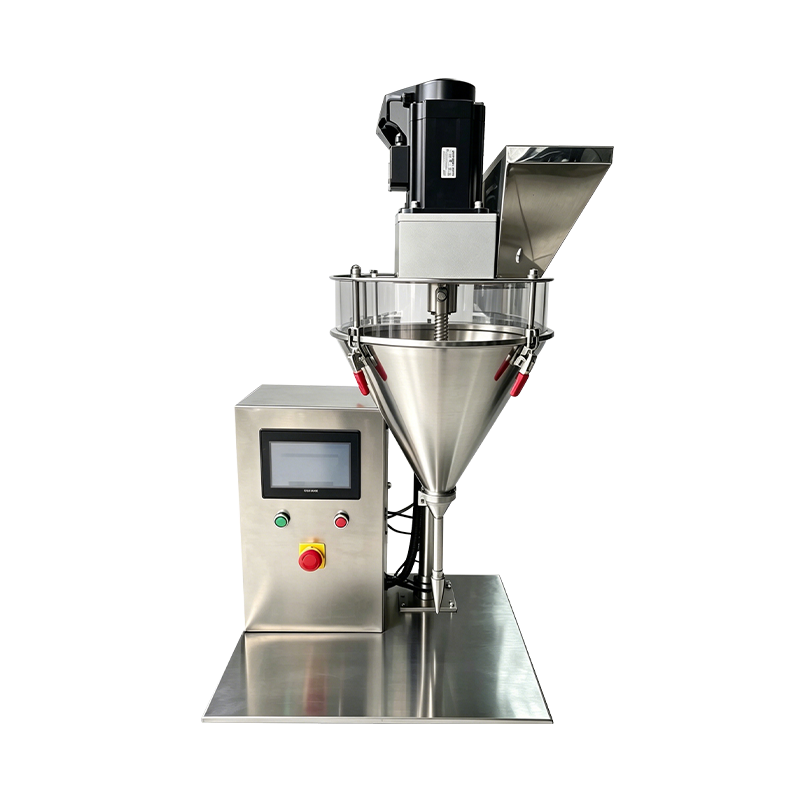
Los cabezales de barrena servoaccionados se alinean con cada posición a medida que gira la mesa. El llenado se activa mediante sensores de posición y el peso de la dosis se verifica a través de una báscula de control en línea antes de que la mesa avance a la zona de prensado.
- Precisión de llenado dentro de más o menos 0,04 g
- Tolva separada por formulación
- Retroalimentación automática del nivel de la tolva
Prensado rotativo
Los punzones superior e inferior siguen perfiles de leva o servoaccionados según la configuración. La presión se aplica progresivamente a medida que la posición viaja a través del arco de presión, lo que reduce las salpicaduras de polvo y mejora la integridad de la torta.
- Rango de presión 3 a 15 toneladas por posición
- Opciones de actuación de servo o leva
- Configuración de permanencia independiente por posición
Eyección y descarga
Los moldes prensados se levantan del troquel mediante un eyector sincronizado y se transfieren a un transportador de descarga o unidad de recogida y colocación. Las unidades rechazadas se desvían en la misma estación sin interrumpir la rotación de la mesa.
- Eyección neumática o servo
- Puerta de rechazo vinculada a la posición
- Compatible con comida para llevar robótica
Descripción general de las especificaciones
Valores mostrados para configuraciones estándar. El recuento de posiciones y el rango de presión se definen por proyecto.
Ajuste de producción
Donde se aplica el prensado rotativo en la fabricación de cosméticos.
Corridas de sombra de alto volumen
La rotación continua se adapta a tiradas largas de una sola cortina, manteniendo la producción estable en todos los turnos sin las pérdidas de inicio y parada que se encuentran en las prensas de una sola estación.
Campañas paralelas de SKU
A los grupos de posiciones se les pueden asignar diferentes formulaciones o formatos de recipiente, de modo que una sola plataforma giratoria produce varios SKU en la misma ventana de producción.
Sartenes compactas y de base
Se aplica sobre polvos compactos y bases en polvo donde se requiere una densidad constante y bordes limpios en grandes volúmenes.
Producción de componentes de paleta
Los platos individuales para paletas de varios colores se presionan en grupos de posiciones y luego se transfieren al ensamblaje posterior para cargar la paleta.
Líneas de fabricación por contrato
Se adapta a entornos de producción que atienden a múltiples marcas, donde la recuperación de recetas por posición y los informes a nivel de lote reducen el esfuerzo de cambio.
Pigmento mineral y prensado
Se utiliza para polvos minerales y pigmentos prensados donde se requieren rangos de presión bajos y valores de permanencia más prolongados para evitar el agrietamiento.
Referencia operativa
Situaciones encontradas durante el prensado rotativo y las acciones correspondientes.
Variación de peso entre posiciones.
Ejecute la rutina de calibración por posición para el cabezal de barrena afectado. Confirme que la densidad aparente del polvo no haya cambiado entre lotes. Inspeccione el tornillo sin fin y el cilindro dosificador en busca de desgaste o acumulación de polvo. Verifique la posición de la báscula con una balanza de referencia.
La indexación de tablas se detiene a mitad del ciclo
Verifique el historial de alarmas de la unidad indexadora en la HMI. Inspeccione el pasador de bloqueo mecánico y el sensor de posición en busca de residuos. Verifique que el servovariador no tenga una condición de sobrecarga. Confirme que se haya respetado el intervalo de lubricación de los cojinetes de la mesa.
Los bordes del pastel se agrietan después de presionar
Amplíe el valor de permanencia para el grupo de posiciones afectado. Reducir la velocidad de aproximación de la prensa. Verifique que la holgura del punzón y la matriz esté dentro de las especificaciones. Verifique el contenido de humedad del polvo, que debe permanecer entre 1 y 3 por ciento.
Contaminación de polvo entre posiciones.
Inspeccione los protectores de posición y la superficie superior de la mesa para detectar restos de polvo. Verifique que los puntos de extracción de vacío estén despejados. Limpiar la mesa de troqueles entre campañas y comprobar que las tapas de las tolvas permanezcan cerradas durante la producción.
La expulsión deja residuos en el troquel.
Verifique la carrera de expulsión con respecto a la profundidad del plato. Pula la pared del troquel e inspeccione si hay rayas. Aplique el lubricante para troqueles especificado en el intervalo recomendado. Confirme que el punzón inferior regrese completamente antes del siguiente ciclo de llenado.
Integración de línea
Puntos que afectan la forma en que la prensa rotativa se conecta con el equipo circundante.
Suministro de polvo ascendente
La prensa rotativa extrae de una tolva intermedia alimentada por un equipo de mezcla o transporte. Los sensores de nivel mantienen un suministro constante y evitan la falta de agua a altas velocidades de rotación.
Comida para llevar aguas abajo
Los moldes prensados se descargan en un transportador o en una unidad de recogida y colocación. Las señales identificadas de posición respaldan la clasificación posterior, la carga de bandejas o el ensamblaje de paletas.
Datos y Trazabilidad
Los datos de producción a nivel de puesto se registran por lote. Los registros se pueden enviar a sistemas MES o ERP para respaldar la documentación de calidad y el análisis de rendimiento.
Planificación de mantenimiento
Los intervalos recomendados incluyen análisis de aceite hidráulico cada 2000 horas, inspección de punzones y matrices cada 500 horas y servicio de rodamientos giratorios cada 1500 horas.