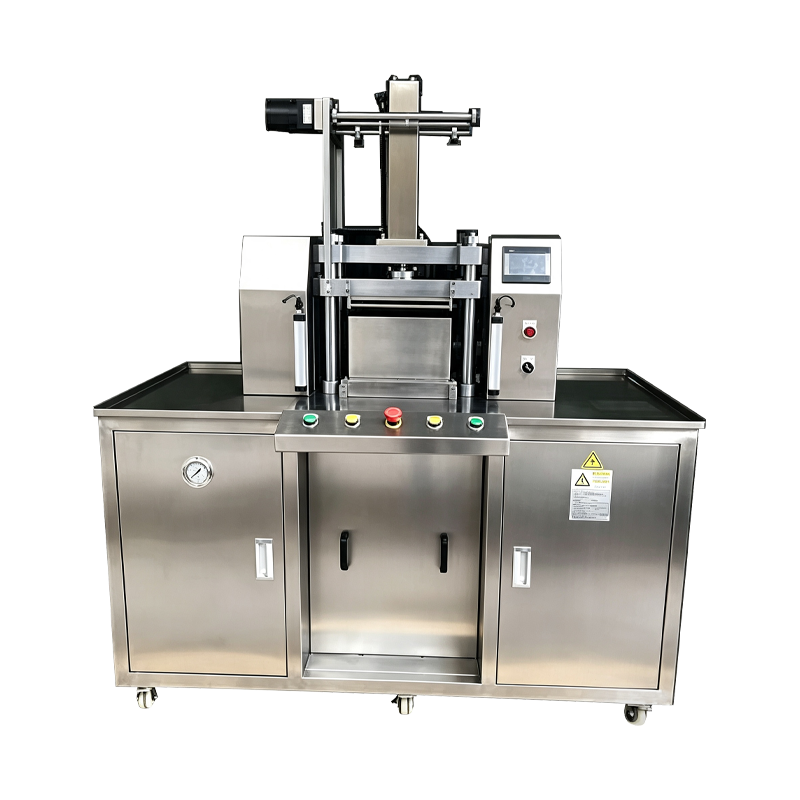
Máquina neumática de prensado de polvo cosmético
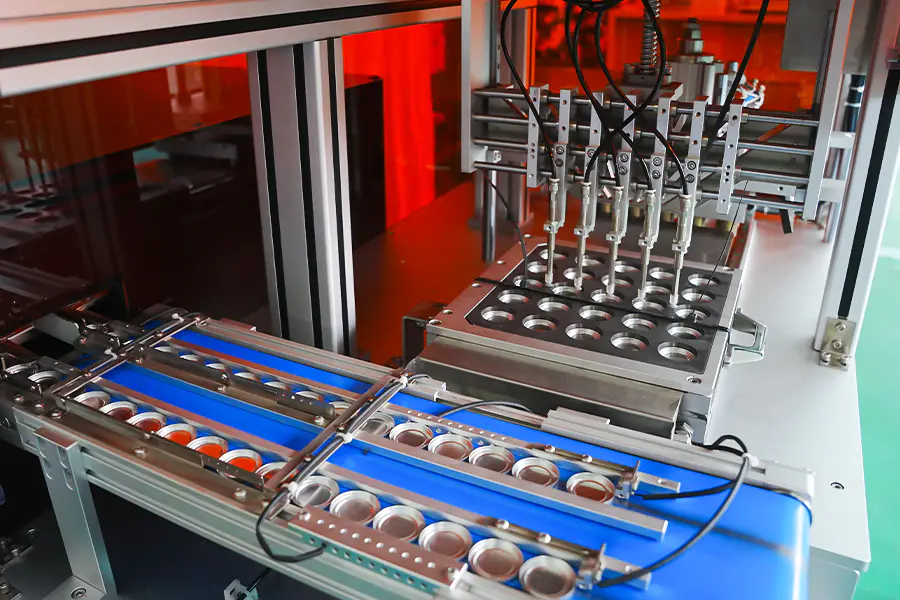
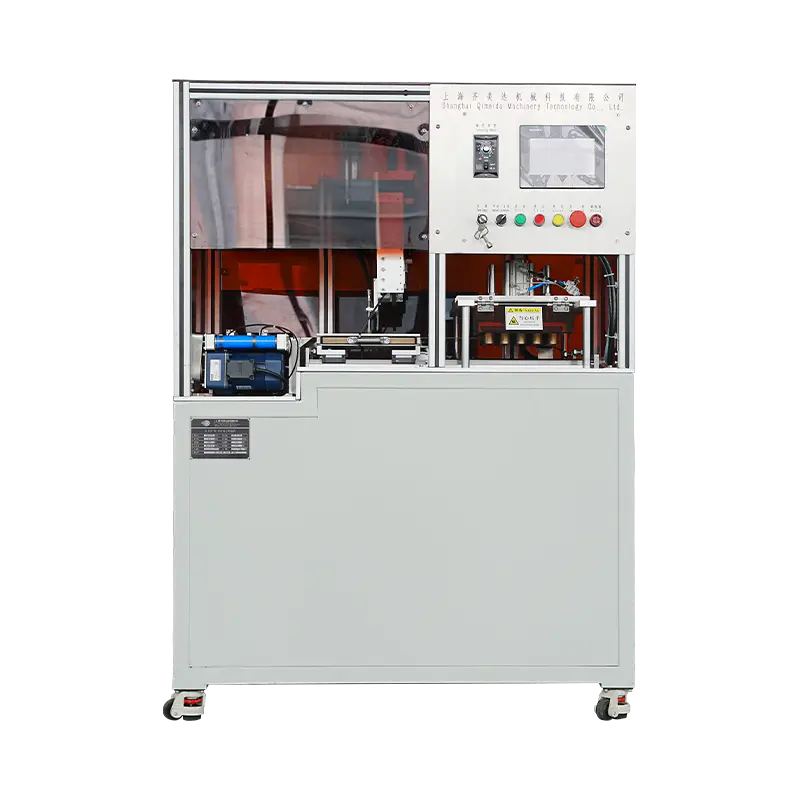
Una plataforma de prensado accionada por aire para compactar polvo cosmético suelto en moldes y pasteles sólidos. El circuito neumático aplica fuerza a través de una carrera de cilindro controlada, lo que proporciona tiempos de ciclo rápidos y una baja carga térmica en el polvo. Se aplica a formatos de sombra de ojos, rubor, iluminador y base en polvo ligero donde se requieren tiempos de fijación cortos y una liberación limpia.
Por qué la actuación neumática
Características del proceso que determinan dónde se aplica el prensado impulsado por aire en la producción de cosméticos.
Tiempo de ciclo corto
El cilindro alcanza la presión de trabajo dentro de un intervalo de carrera corto, lo que permite velocidades de ciclo más altas que la actuación hidráulica en formatos de plato poco profundos.
Baja carga térmica
El prensado impulsado por aire introduce un calor mínimo en el área del troquel, lo que se adapta a formulaciones con aglutinantes de bajo punto de fusión o pigmentos sensibles al calor.
Comportamiento de liberación limpia
La rápida liberación de presión al final de la carrera reduce la succión entre el punzón superior y la superficie del polvo, lo que reduce la adherencia y la recogida del plato.
Control de presión sencillo
La fuerza se establece a través de un regulador de aire proporcional y la presión de trabajo se muestra directamente en la HMI para cada receta.
Alcance de mantenimiento reducido
Los componentes del circuito de aire requieren un servicio menos frecuente que los equivalentes hidráulicos y no hay que gestionar ningún depósito de aceite ni circuito de temperatura del aceite.
Flexibilidad de integración de línea
Las unidades neumáticas se pueden colocar cerca del equipo de llenado aguas arriba sin tener que pasar líneas hidráulicas por el piso de producción.
Descripción general del circuito neumático
Conjuntos que determinan la precisión de la fuerza, el tiempo de respuesta y la repetibilidad del proceso.
Unidad de preparación de aire
El conjunto de filtro, regulador y lubricador acondiciona el suministro de aire antes de que ingrese al colector de válvulas. La filtración elimina las partículas y la humedad, el regulador establece la presión de trabajo y el lubricador suministra una niebla de aceite controlada a los sellos del cilindro.
Banco de válvulas proporcionales
Las válvulas direccionales proporcionales controlan el movimiento de extensión y retracción del cilindro de presión. El sistema de control monitorea la respuesta de la válvula y se utiliza la retroalimentación de presión de un transductor para mantener la fuerza establecida durante la carrera de compactación.
Cilindro de prensado
Cilindro de doble efecto con vástago guiado y amortiguación en ambos extremos de carrera. La amortiguación limita el impacto en el momento del contacto con la superficie del polvo, lo que ayuda a preservar los bordes de la bandeja en las herramientas estampadas.
Bucle de retroalimentación de fuerza
Una celda de carga montada debajo de la placa de matriz mide la fuerza de prensado real y envía el valor al PLC. El controlador ajusta la apertura de la válvula proporcional para mantener la fuerza dentro de una banda de tolerancia definida durante la etapa de retención.
Circuito de escape de seguridad
Al abrir el protector o realizar una parada de emergencia, una válvula de descarga ventila la presión del cilindro a la atmósfera en un breve intervalo. El cilindro no puede sostener la carga mientras el circuito de seguridad está abierto y la máquina vuelve a un estado seguro.
Datos técnicos
Valores de marco estándar. El rango de fuerza y las herramientas se definen según las especificaciones del proyecto.
Formatos de productos aplicados
Tipos de polvo y formatos de platillos que se adaptan al comportamiento de prensado neumático.
Sombra de ojos prensada
Moldes para sombras de ojos de formato estándar y grande, donde los tiempos de espera cortos producen pasteles con bordes limpios y una superficie uniforme.
Rubor y resaltador
Formatos prensados abovedados y planos que requieren un bajo aporte térmico durante la compactación para preservar la orientación de las partículas brillantes.
Base en polvo ligero
Compactos de base de menor densidad donde el prensado neumático evita la sobrecompactación y mantiene la capacidad de dispersión del polvo.
Bandejas de tamaño de muestra
Moldes pequeños y formatos promocionales prensados a fuerza reducida con tiempos de ciclo cortos para producción de prueba y muestra.
Sartenes con superficie en relieve
Paneles con logo o patrón en relieve prensados con acolchado habilitado para proteger detalles finos en la cara del punzón.
Unidades de paleta de tonos múltiples
Paneles individuales para ensamblaje de paletas donde se requiere una altura y un acabado consistentes en todos los grupos de cortinas.
Preguntas frecuentes
Cuestiones operativas planteadas durante la evaluación y la integración. Seleccione una pregunta para ampliar la respuesta.
¿Cuál es la diferencia entre prensado neumático e hidráulico para polvo cosmético?
El prensado neumático aplica fuerza a través de aire comprimido y se adapta a tiempos de retención más cortos, rangos de fuerza más bajos y formulaciones sensibles al calor. El prensado hidráulico ofrece mayor fuerza con tiempos de espera más prolongados y se adapta a pasteles densos y formatos de moldes más grandes. La elección depende de la dureza del pastel objetivo, el tamaño del molde y el comportamiento de la formulación.
¿Cómo se controla la fuerza de prensado durante el ciclo?
Una celda de carga debajo de la placa de matriz mide la fuerza real y envía el valor al PLC. El PLC compara esto con el punto de ajuste de la receta y ajusta la apertura de la válvula proporcional para mantener la fuerza dentro de la banda de tolerancia durante la etapa de retención.
¿Puede la máquina prensar formulaciones con alto contenido de aglutinante?
Sí, siempre que la dureza de la torta objetivo esté dentro del rango de fuerza neumática. Las formulaciones con alto contenido de aglutinante tienden a beneficiarse del bajo aporte térmico del prensado accionado por aire, pero los ajustes de la curva de presión deben ajustarse por formulación para evitar una compactación excesiva.
¿Qué calidad de aire se requiere para un funcionamiento estable?
El aire suministrado debe estar seco y filtrado para eliminar partículas y humedad. Se requiere una presión de trabajo de 0,6 a 0,8 MPa. La calidad del aire por debajo de esta especificación afecta la repetibilidad de la fuerza y puede acortar la vida útil de los sellos de válvulas y cilindros.
¿Con qué frecuencia requiere mantenimiento el circuito de aire?
Los intervalos recomendados incluyen el reemplazo del elemento filtrante cada 1000 horas, el llenado del lubricador como lo indica la mirilla, la inspección de la válvula proporcional cada 3000 horas y el reemplazo completo del kit de sellos en el cilindro cada 8000 a 10 000 horas, dependiendo del número de ciclos.
¿Es la prensa adecuada para un entorno de sala limpia?
La máquina se puede especificar con superficies de acero inoxidable, recorrido de escape cerrado y lubricantes de calidad alimentaria para instalaciones en salas blancas o en entornos controlados. El circuito neumático expulsa el aire de la zona de prensado para limitar la dispersión de partículas.
¿Qué determina la producción del ciclo en esta máquina?
La salida del ciclo depende del tiempo de espera, la longitud de la carrera del cilindro, el tiempo de llenado y el tamaño del plato. Los tiempos de espera más cortos y los platos poco profundos producen una mayor producción, mientras que los platos profundos y los tiempos de espera más largos reducen las unidades por hora. La producción real se verifica durante las pruebas de aceptación en fábrica.
¿Pueden las unidades neumáticas e hidráulicas compartir herramientas?
La compatibilidad de las herramientas depende de la interfaz de montaje y el rango de fuerza. Cuando ambas máquinas utilizan la misma placa estandarizada y el rango de fuerza de la unidad neumática cubre la fuerza de compactación requerida, los juegos de herramientas se pueden compartir entre plataformas con valores de espacio libre documentados.
Referencia de desviación del proceso
Situaciones observadas durante el prensado neumático y las correspondientes acciones correctivas.
La lectura de fuerza fluctúa durante la retención
Verifique que la unidad de preparación de aire no tenga arrastre de humedad y confirme que el elemento filtrante no esté saturado. Inspeccione la respuesta de la válvula proporcional y verifique la señal de la celda de carga con un instrumento de referencia. Confirme que la presión del aire de suministro permanezca estable durante el ciclo.
La superficie del pastel muestra la impresión del punzón.
Aumente la amortiguación en el extremo de contacto del golpe para ralentizar el acercamiento del golpe. Reduzca el valor de velocidad de extensión en la receta. Confirme que la cara superior del punzón esté limpia y libre de acumulación de polvo, lo que cambia el perfil de contacto efectivo.
Tiempo de ciclo mayor que el objetivo de la receta
Verifique el caudal de suministro de aire en la entrada de la máquina y confirme que cumpla con la especificación de consumo. Inspeccione el silenciador de escape en busca de obstrucciones. Verifique el tiempo de respuesta de la válvula con el registro de mantenimiento y ajuste la velocidad de retracción si es necesario.
La sartén se pega al punzón superior
Reduzca el tiempo de espera y reduzca la fuerza de presión entre un 10 y un 15 por ciento. Pula la superficie del punzón y verifique que el ángulo de liberación coincida con la especificación de la herramienta. Confirme que el contenido de humedad del polvo esté dentro de la banda recomendada de 1 a 3 por ciento.
Se escucha fuga de aire cerca del cilindro
Inspeccione el sello de la varilla y el sello del pistón en busca de desgaste. Verifique que el montaje del cilindro esté seguro y verifique las conexiones en ambos puertos. Si la fuga continúa después del reemplazo del sello, inspeccione el diámetro interior del cilindro para detectar rayas y reemplace el cilindro si es necesario.
La fuerza no alcanza el punto de ajuste de la receta
Confirme que la configuración del regulador coincida con el valor de la receta. Verifique la caída de presión en la unidad de preparación de aire y el colector de válvulas. Verifique que el tamaño del orificio del cilindro coincida con las especificaciones instaladas e inspeccione si hay fugas internas más allá del sello del pistón.
Notas de integración
Factores que afectan la instalación, los servicios públicos y el funcionamiento a largo plazo.
Requisitos de suministro de aire
Se recomienda una línea de aire dedicada con filtración y secado aguas arriba. La presión en la entrada de la máquina debe permanecer entre 0,6 y 0,8 MPa durante el ciclo y se recomienda un regulador exclusivo en la máquina.
Piso y montaje
La máquina requiere un suelo nivelado con puntos de anclaje especificados en el plano de instalación. Se recomienda el aislamiento de vibraciones cuando la prensa comparte piso con otros equipos de producción.
Gestión del ruido
Los silenciadores de escape y los ajustes de amortiguación mantienen el ruido de funcionamiento por debajo de 75 dB en la posición del operador. Normalmente no se requiere ningún tratamiento acústico adicional en las naves de producción.
Planificación de mantenimiento
Los intervalos recomendados incluyen el reemplazo del elemento filtrante cada 1000 horas, la inspección de la válvula cada 3000 horas y el reemplazo del kit de sellos según el recuento de ciclos. Los registros se mantienen junto con el registro de mantenimiento de la máquina.