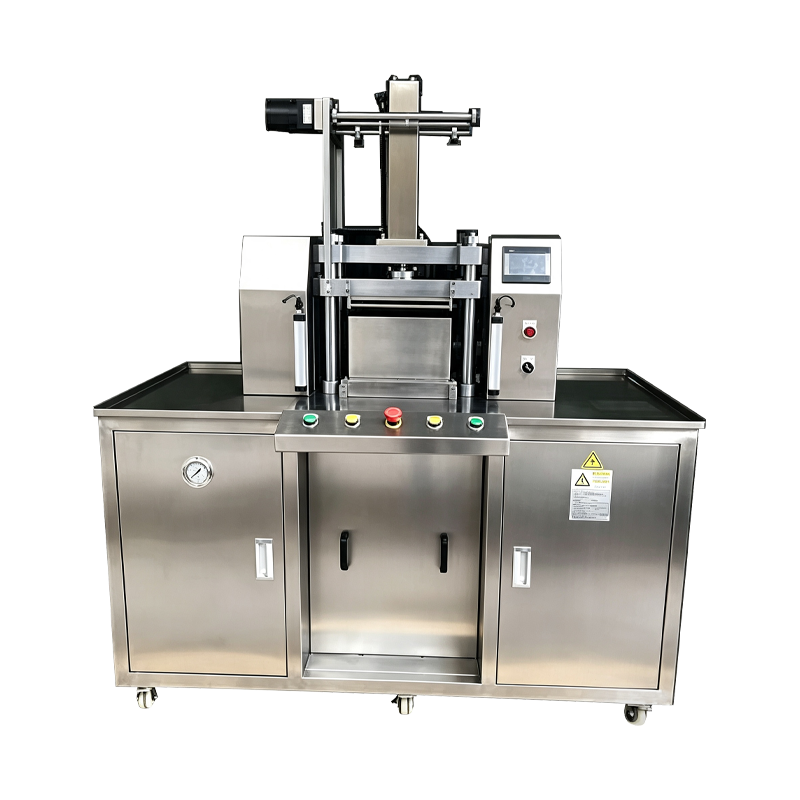
Máquina prensadora de polvo cosmético servoaccionada
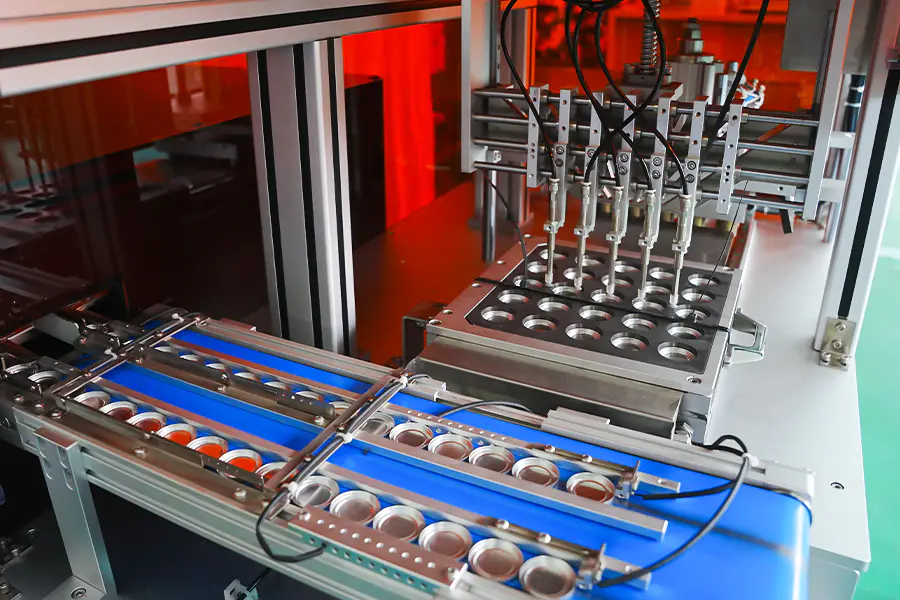
Una plataforma de prensado en la que la carrera de compactación es generada por un conjunto de servomotor y husillo de bolas en lugar de un circuito hidráulico o neumático. La posición, la velocidad y la fuerza se controlan a través de los parámetros de accionamiento, lo que permite moldear el perfil de prensado etapa por etapa. Se aplica a la compactación de polvos cosméticos donde la repetibilidad del ciclo, la precisión de la fuerza y la documentación del proceso son requisitos específicos.
Control de fuerza digital
La fuerza es generada por el par del servoaccionamiento y verificada por una celda de carga debajo de la placa de matriz, por lo que el valor de presión se define en el software en lugar de mediante una configuración del regulador de presión.
Repetibilidad del perfil
Cada etapa del perfil de prensado se almacena en la receta y el variador reproduce la misma curva de movimiento de un ciclo a otro independientemente de la duración de la producción.
Captura de datos de proceso
La posición, la velocidad, el par y la fuerza se registran a una frecuencia de muestreo fija para cada ciclo y los datos de la curva se almacenan en el registro del lote para su revisión.
Perfil de servoprensado
El golpe se divide en etapas programables, cada una con su propia velocidad, posición y fuerza objetivo.
Etapa 1
EnfoqueRam desciende a una velocidad definida hasta una posición justo encima de la superficie del polvo. La velocidad de aproximación se establece más alta para tiempos de ciclo cortos y más baja para herramientas estampadas.
Etapa 2
ContactoLa velocidad se reduce en el punto de contacto para limitar el impacto en el lecho de polvo y preservar la geometría del borde del plato al inicio de la compactación.
Etapa 3
CompactaciónLa fuerza aumenta hasta el valor objetivo a un ritmo controlado. El gradiente de compactación se establece por formulación para controlar la distribución de la densidad a través de la torta.
Etapa 4
EsperaLa fuerza se mantiene dentro de una banda de tolerancia durante un intervalo definido, lo que permite que la matriz del polvo se asiente y el aglutinante fluya entre las partículas.
Etapa 5
LanzamientoLa fuerza se reduce gradualmente en lugar de liberarse instantáneamente. La liberación gradual reduce la diferencia de presión entre el punzón y la superficie de la torta.
Etapa 6
RetraerEl ariete regresa a la posición superior a una velocidad establecida, limpiando el área del troquel para la etapa de expulsión y el siguiente ciclo de llenado.
Tren motriz y medición
Componentes que determinan la precisión de la fuerza y la repetibilidad del ciclo.
servomotor
Servomotor de CA clasificado para servicio de prensado continuo. La salida de torque se asigna a la fuerza de presión a través del paso del husillo de bolas, y la unidad mantiene el torque dentro de un circuito cerrado durante la etapa de retención.
Husillo de bolas y ariete
El husillo de bolas precargado convierte la rotación en movimiento lineal con un juego reducido. El ariete está guiado sobre rieles lineales para limitar la deflexión lateral bajo carga y mantener la alineación del punzón dentro de la tolerancia.
Celda de carga
La celda de carga extensímetro montada debajo de la placa de matriz mide la fuerza de presión real. La señal se muestrea continuamente y se compara con el objetivo de la receta durante las etapas de compactación y retención.
Codificador de posición
El codificador absoluto en el servomotor proporciona retroalimentación de la posición del ariete con alta resolución. Los valores de posición definen las transiciones de etapa y se registran con la curva de fuerza para cada ciclo.
Datos técnicos
Valores de marco estándar. El rango de fuerza, la carrera y las herramientas se definen por aplicación.
Casos de producción aplicada
Formatos de producto y condiciones de proceso adecuados para el prensado servoaccionado.
Compactos de pigmentos densos
Las formulaciones que requieren un gradiente de compactación definido se benefician del control de nivel de etapa, que reduce el taponamiento en platos de alta densidad.
Compactos multicapa
Las etapas secuenciales de llenado y prensado con perfiles distintos producen tortas de dos o tres capas con densidad controlada entre capas.
Fundación en polvo
Polvos ricos en aglutinantes prensados con liberación gradual para limitar el agrietamiento de la superficie y mejorar la estabilidad de los bordes de la sartén.
Formato panorámico en relieve
Patrones de relieve y logotipo preservados mediante una velocidad de contacto reducida y un gradiente de compactación controlado.
Preforma de pastel horneado
Tortas de gran formato prensadas con fuerza moderada y tiempo de espera prolongado para establecer una densidad uniforme antes de la etapa de horneado.
Líneas de producción reguladas
Entornos de proceso donde se deben conservar los datos de fuerza y posición por ciclo para la documentación del lote y la revisión de desviaciones.
Preguntas frecuentes
Preguntas comunes que surgen durante la evaluación y la integración de líneas. Seleccione una pregunta para ampliar la respuesta.
¿En qué se diferencia el servoprensado del prensado hidráulico?
El servoprensado genera fuerza a través del par del motor y un husillo de bolas, por lo que la posición y la velocidad de la carrera son controladas directamente por el accionamiento. El prensado hidráulico genera fuerza a través de la presión del fluido, que es eficiente con fuerza alta pero menos precisa en la posición. Se selecciona el servoprensado cuando se requiere repetibilidad del perfil y captura de datos a nivel de ciclo.
¿Se puede cambiar el perfil de prensado entre productos?
Sí. Cada receta de producto almacena su propio recuento de etapas, posiciones de etapas, velocidades, objetivos de fuerza y tiempos de espera. Las recetas se recuperan desde la HMI y el cambio no requiere ajuste mecánico del tren de transmisión.
¿Qué datos se registran para cada ciclo de prensado?
La fuerza, la posición, la velocidad y el par motor se muestrean a 1 kHz y se almacenan por ciclo. Los datos están vinculados al registro del lote y se pueden exportar a través de OPC UA o CSV para revisión del proceso o documentación del cliente.
¿Es la máquina adecuada para aplicaciones de alta fuerza?
El bastidor estándar cubre hasta 25 toneladas. Por encima de este rango, normalmente se especifica el prensado hidráulico. El servoprensado se selecciona para mayor precisión y control del proceso en lugar de capacidad de fuerza máxima.
¿Qué mantenimiento requiere el tren motriz?
La lubricación del husillo de bolas se verifica a intervalos definidos, normalmente cada 1000 horas de funcionamiento. Los carriles guía lineales se limpian y engrasan al mismo tiempo. Se recomienda la calibración de la celda de carga cada 12 meses y el reemplazo de la batería del codificador sigue el cronograma del fabricante del variador.
¿Cómo se comporta la máquina ante un corte de energía?
En caso de pérdida de energía, el servoaccionamiento entra en una parada controlada y el ariete mantiene la posición hasta que se activa el freno. El procedimiento de recuperación requiere un ciclo de retorno antes de que se reanude la producción. Los datos del ciclo de la unidad interrumpida se marcan en el registro.
¿Se pueden compartir las herramientas con máquinas hidráulicas o neumáticas?
El uso compartido de herramientas depende de la interfaz de montaje y el rango de fuerza. Cuando se utiliza la misma placa estandarizada y el rango de fuerza cubre la fuerza de compactación requerida, los juegos de herramientas se pueden transferir con valores de holgura documentados.
¿Qué determina la producción del ciclo en esta plataforma?
La salida del ciclo depende de la longitud de la carrera, las velocidades de la etapa, el tiempo de espera y el tamaño del plato. La velocidad de aproximación reducida y el tiempo de espera prolongado reducen la tasa de producción, mientras que los perfiles cortos en platos poco profundos producen una mayor producción. Las tarifas reales se verifican durante las pruebas de aceptación en fábrica.
Referencia de desviación del proceso
Situaciones observadas durante el servoprensado y las acciones correctivas correspondientes.
La curva de fuerza se desvía del perfil almacenado
Revise la curva con el perfil de referencia en la HMI. Verifique la señal de la celda de carga para ver si hay deriva con un instrumento de referencia. Confirme que el peso del llenado de polvo esté dentro de la tolerancia y verifique el estado de lubricación del husillo de bolas.
El servoaccionamiento informa sobrecarga de par
Verifique si hay obstrucciones mecánicas en el área de la matriz y confirme que el ariete se mueve libremente a lo largo de la carrera. Verifique que el objetivo de fuerza no se haya establecido por encima de la clasificación del cuadro. Inspeccione el husillo de bolas y los rieles guía en busca de contaminación o lubricación insuficiente.
La repetibilidad de la posición varía durante un turno
Confirme que la refrigeración del gabinete de la unidad esté funcionando y que la temperatura ambiente esté dentro de las especificaciones. Compruebe si hay holgura en el acoplamiento del codificador. Ejecute el ciclo de referencia y compare los valores de posición con el registro de puesta en servicio.
El tiempo del ciclo excede el objetivo de la receta
Revise los ajustes de velocidad de la etapa con la receta. Verifique la fricción mecánica en la guía del ariete y verifique que se hayan observado los intervalos de lubricación. Confirme que la unidad no esté en modo de limitación de torsión durante la etapa de compactación.
Los bordes de la bandeja se agrietan después de la compactación.
Reducir el gradiente de compactación en la etapa afectada para frenar el aumento de fuerza. Amplíe el tiempo de espera de 0,5 a 1 segundo. Verifique el espacio libre del punzón y la matriz y confirme que el contenido de humedad del polvo permanezca dentro de la banda recomendada.
Faltan datos del ciclo en el registro de lotes
Verifique el enlace de comunicación entre el PLC y el sistema de registro de datos. Verifique el espacio de almacenamiento en el dispositivo de registro. Confirme que el contador de ciclos no se haya reiniciado e inspeccione el reloj del PLC para verificar la sincronización con la red de la planta.
Notas de integración
Factores que afectan la instalación, los servicios públicos y el rendimiento a largo plazo.
Calidad de energía
El servoaccionamiento se beneficia de un suministro estable con baja distorsión armónica. Cuando el suministro de la planta presenta variaciones significativas, se recomienda un reactor de línea o un filtro activo para proteger la electrónica del variador.
Piso y Vibración
La máquina requiere un piso nivelado con puntos de anclaje según el plano de instalación. Las almohadillas de aislamiento reducen la transmisión de la fuerza de reacción al equipo circundante y mejoran la estabilidad de la posición.
Refrigeración del gabinete
El gabinete de la unidad está enfriado por aire y requiere espacio para el flujo de aire alrededor del gabinete. La temperatura ambiente en la entrada del gabinete debe permanecer dentro de las especificaciones de la unidad durante todo el turno.
Red y datos
El controlador admite exportación OPC UA y CSV. La configuración de la red se define durante la puesta en servicio para que coincida con la arquitectura MES o del historiador de la planta, con identificadores de lote asignados a los registros de producción.