En una planta OEM de cosméticos en Guangzhou, el 12 por ciento de los compactos en polvo prensado eran rechazados por desconchones en los bordes y color moteado. Las bandejas cerca de la puerta del horno terminaron de secarse en 90 minutos, mientras que las bandejas en la parte trasera del mismo lote tardaron 140 minutos. Ese desequilibrio es una clara señal de advertencia de una etapa de secado descontrolada, y es exactamente el problema que resuelven los hornos de secado por circulación en las líneas automatizadas de polvo prensado.
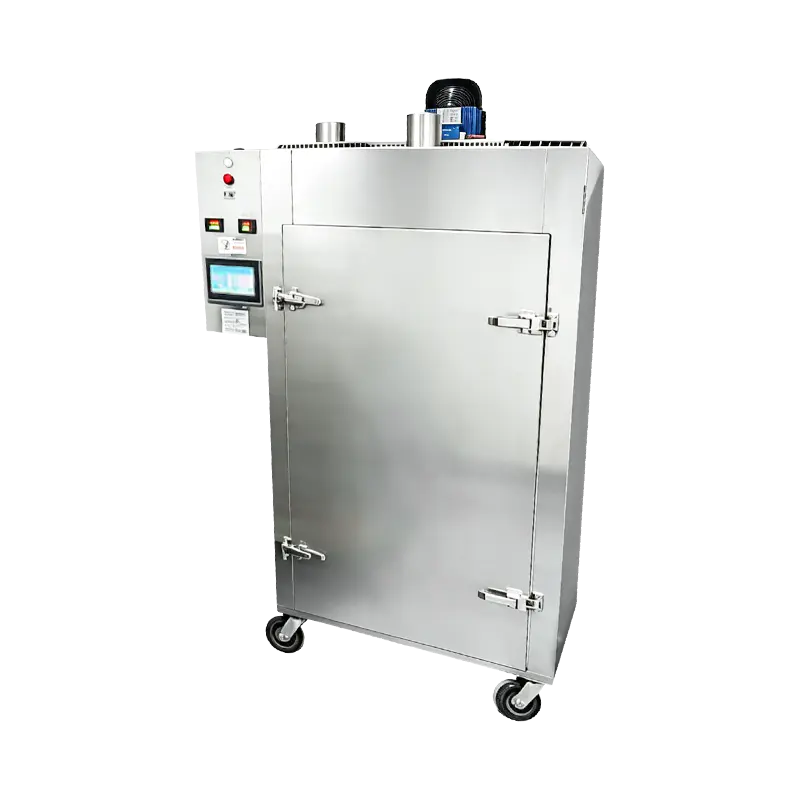
Un horno de secado por circulación es una unidad de procesamiento térmico de aire forzado que recircula continuamente aire acondicionado a través de la cámara de secado para mantener la temperatura y la humedad uniformes en cada posición de la bandeja.
¿Qué es un horno de secado por circulación y por qué el polvo prensado necesita uno?
Un horno de secado por circulación es una unidad de procesamiento térmico de aire forzado que recircula continuamente aire acondicionado a través de la cámara de secado, manteniendo las diferencias de temperatura entre bandejas dentro de aproximadamente 2 a 3 grados Celsius. Cuando los compactos de polvo recién prensados salen de la estación de compresión, todavía contienen solvente residual o humedad que se debe eliminar antes de que los recipientes puedan etiquetarse y empacarse. Los hornos de aire caliente estáticos dependen de la convección natural, que crea zonas calientes cerca de los elementos calefactores y zonas frías cerca de la puerta y el escape. Un horno de secado por circulación utiliza impulsores motorizados y una ruta de aire por conductos para empujar el aire acondicionado de manera uniforme a través de cada bandeja, lo que hace que la velocidad de secado sea predecible lote tras lote.
Hornos estáticos de aire caliente versus hornos de secado por circulación en todos los parámetros clave de procesamiento. | Parámetro | Horno estático de aire caliente | Horno de secado por circulación |
| Distribución de temperatura en las bandejas. | 8 a 12 grados centígrados | 2 a 3 grados centígrados |
| Variación del tiempo de secado entre bandejas. | 30 a 50 por ciento | 5 a 10 por ciento |
| Movimiento de aire | Sólo convección natural | Recirculación forzada por conductos |
| Diferencial de humedad entre bandejas | Hasta 2,0 por ciento | Por debajo del 0,5 por ciento |
Cada aumento de 5 grados Celsius en la distribución de la temperatura entre bandejas se traduce en diferencias mensurables en el flujo del aglutinante, el acabado de la superficie y la dureza compacta final.
La distribución uniforme de la humedad comienza con aire forzado, no solo con calor
Los hornos de secado por circulación eliminan la humedad del polvo prensado a un ritmo uniforme porque el aire forzado llega a la parte superior, inferior y a los bordes de cada recipiente a la misma velocidad y temperatura. En un compacto de polvo compacto, la fase líquida que transporta el aglutinante, el pigmento y la masilla debe evaporarse de manera uniforme. Cuando la superficie se seca más rápido que el interior, se forma una piel que atrapa el solvente debajo de ella, produciendo cráteres o núcleos blandos que colapsan durante la inspección final. La circulación forzada rompe la capa límite estática sobre el lecho de polvo y acelera la evaporación a escala microscópica, por lo que cada compacto termina con una dureza constante desde el centro hasta el borde.
Comportamiento estático del horno
- El aire caliente sube y se acumula cerca de la parte superior de la cámara.
- Las bandejas del lado de la puerta se mantienen varios grados más frías
- El revestimiento de la superficie atrapa el disolvente debajo del lecho de polvo.
- La variación de humedad en un lote alcanza el 2 por ciento
Comportamiento del horno de circulación
- El aire canalizado llega a cada bandeja a la misma velocidad.
- La cámara llena permanece dentro de una banda de 2 a 3 grados Celsius.
- La evaporación se produce uniformemente en todo el lecho de polvo.
- La variación de humedad en un lote se mantiene por debajo del 0,5 por ciento
El objetivo operativo es un diferencial de humedad entre bandejas inferior al 0,5 por ciento. Los hornos estáticos suelen funcionar a cuatro veces ese nivel.
La activación del aglutinante depende de gradientes de temperatura predecibles
Los aglutinantes en polvo prensado, incluidos el estearato de magnesio, estearato de zinc y escualano, se activan total y uniformemente solo cuando todas las bandejas del horno experimentan el mismo perfil de calentamiento. A medida que aumenta la temperatura, las partículas del aglutinante se ablandan y se esparcen sobre el pigmento y las partículas de relleno, creando la película que une el compacto durante el prensado. Las bandejas que se calientan derriten demasiado sus aglutinantes y producen compactos quebradizos. Las bandejas que funcionan en frío dejan los aglutinantes poco activados y producen superficies calcáreas que se desmoronan bajo una ligera presión. El estrecho rango de temperatura de un horno de secado por circulación permite a los equipos de producción establecer una temperatura objetivo para la bandeja y confiar en que todo el lote la alcanzará con unos minutos de diferencia.
- Por debajo de la banda óptima: Película aglutinante incompleta, superficie polvorienta, baja resistencia compacta
- Dentro de la banda óptima: Formación de película uniforme, máxima resistencia al aplastamiento y acabado liso.
- Por encima de la banda óptima: Migración del aglutinante a la superficie, acabados pegajosos, bordes quebradizos.
La activación constante del aglutinante es la diferencia entre una bandeja de polvo prensado que sobrevive al envío internacional y una que se desmorona en la mano del consumidor.
Reducción mensurable de defectos en grietas, astillas y moteados
Los fabricantes que reemplazan los hornos estáticos con hornos de secado por circulación informan una reducción del 20 al 30 por ciento en el total de defectos del polvo prensado, con las mayores ganancias en el agrietamiento de los bordes y las manchas de color. El mecanismo es sencillo: cuando la humedad se extrae uniformemente y los aglutinantes fraguan de manera predecible, los defectos que se originan en la etapa de secado desaparecen en su mayoría. El agrietamiento de los bordes disminuye porque el borde de la sartén ya no está más seco ni más húmedo que el centro. El moteado desaparece porque ningún pigmento se seca más rápido que su vecino; El flujo de aire uniforme evita la separación de colores que produce la evaporación desigual.
Tasas de defectos en una línea de polvo prensado: horno estático versus horno de secado por circulación
Horno estático de aire caliente Horno de secado por circulación
Grietas en los bordes 8% 2,5%
Color moteado 5% 1,5%
Cráteres en la superficie 3,5% 1%
Rechazos totales 12% 4%
En pruebas de producción OEM documentadas, los rechazos totales cayeron del 12 por ciento al 4 por ciento después del cambio, una reducción de dos tercios en la chatarra.
La eficiencia energética y los ciclos más cortos reducen el costo por lote
Debido a que los hornos de secado por circulación reutilizan el aire caliente en lugar de ventilarlo a la habitación, consumen entre un 20 y un 35 por ciento menos de energía y reducen el tiempo de secado entre un 15 y un 40 por ciento. La ruta de recirculación devuelve aire caliente y seco a los elementos calefactores, por lo que el horno hace el mismo trabajo con una fracción del aporte de energía de un diseño de un solo paso. Al mismo tiempo, los gerentes de planta ya no necesitan retener un lote hasta que se seque la bandeja más lenta. El ciclo total de secado se acorta y una línea que procesa 20.000 compactos por turno gana capacidad adicional sin ocupar otro metro cuadrado de espacio.
20 a 35% menor consumo de energía por lote
15 a 40% ciclos de secado más cortos
5 a 10% variación del tiempo de secado entre bandejas
20% capacidad de línea adicional por turno
Una reducción del 25 por ciento en el tiempo del ciclo de secado agrega aproximadamente un lote completo de compactos de polvo prensado a un turno de ocho horas, sin mano de obra adicional.
Cómo especificar un horno de secado por circulación para polvo prensado
Al evaluar un horno de secado por circulación para una línea de polvo prensado, los equipos de ingeniería deben priorizar cuatro especificaciones: volumen de aire por volumen de cámara, uniformidad de temperatura, densidad de carga de bandejas y perfiles de secado programables. Proveedores como Shanghai Qimeida Machinery Technology Co., Ltd. construyen líneas de prensado de polvo totalmente automatizadas y rutinariamente adaptan los hornos de secado por circulación a las formulaciones de los clientes, los tamaños de bandejas y los objetivos de producción por turnos. Un proceso de especificación práctico sigue cuatro pasos.
- Mida la variación de su lote actual. Registre las temperaturas de las bandejas en múltiples posiciones de la cámara de su horno existente durante al menos una semana de producción completa.
- Defina el objetivo de humedad. La humedad de la alimentación del polvo, la composición del aglutinante y la profundidad del recipiente determinan la curva de secado que debe seguir el horno.
- Haga coincidir el flujo de aire con la geometría del plato. Confirme que la disposición del conducto dirija el aire a través de la superficie de la bandeja en lugar de alrededor del perímetro de la cámara.
- Requiere perfiles programables de varias etapas. Las etapas de rampa, retención y enfriamiento protegen los pigmentos y aglutinantes sensibles al calor del choque térmico.
Un horno de secado por circulación correctamente especificado generalmente amortiza su costo de capital únicamente mediante la reducción de defectos en un plazo de 12 a 18 meses en una línea de dos turnos.
Preguntas frecuentes sobre los hornos de secado por circulación
P1. ¿Cuánto tiempo suelen tardar los compactos en polvo prensado en secarse en un horno de secado por circulación?
Los ciclos de secado típicos varían de 60 a 180 minutos, dependiendo de la profundidad del recipiente, la densidad del pigmento y la formulación del aglutinante. Los hornos de secado por circulación reducen ese tiempo entre un 15 y un 40 por ciento en comparación con los hornos estáticos porque el aire en movimiento elimina la humedad de la superficie del polvo mucho más rápido que la convección natural.
P2. ¿Puede un horno de secado por circulación manejar diferentes formulaciones de polvo?
Sí, siempre que el horno tenga un controlador programable con perfiles de secado de múltiples etapas. Un polvo suelto con mucho pigmento puede necesitar una rampa lenta a baja temperatura, mientras que un compacto a base de cera tolera una temperatura de retención más alta. El mismo horno puede ejecutar ambos perfiles en secuencia en diferentes lotes.
P3. ¿Cuál es la temperatura de secado óptima para el polvo prensado?
La mayoría de las fórmulas en polvo compacto se secan mejor entre 55 y 75 grados Celsius. Las temperaturas más altas derriten demasiado los aglutinantes y provocan la migración de pigmentos; Las temperaturas más bajas dejan disolvente residual que debilita el compacto. El óptimo exacto depende del sistema aglutinante en la fórmula.
P4. ¿Cómo se compara un horno de secado por circulación con el secado al vacío para polvo prensado?
El secado al vacío es adecuado para fórmulas sensibles a los disolventes, pero conlleva un mayor coste de capital y una rotación de lotes más lenta. Para polvos compactos estándar de talco, pigmentos y aglutinantes, el secado por circulación ofrece una calidad final equivalente a aproximadamente la mitad del costo del equipo y con ciclos más rápidos.
Todas las cifras de este artículo son datos de la línea de producción de instalaciones OEM de polvo prensado; Los resultados exactos dependen de la formulación, la carga de la bandeja y las condiciones ambientales.