Desafíos del procesamiento de polvos en la fabricación de cosméticos y cómo abordarlos
Time: Sep 05, 2026
Una línea de compactos ruborizados en una fábrica OEM duplicó su tasa de rechazo del 4% al 23% en menos de dos horas cuando la premezcla comenzó a fluir a través de la tolva de llenado. Los operadores aumentaron la intensidad del vibrador, redujeron la velocidad de la prensa rotativa de 40 a 22 golpes por minuto y aún vieron bordes agrietados y centros calcáreos en casi una de cada diez tabletas. La formulación no había cambiado. Después de una noche húmeda, el contenido de humedad aumentó del 0,3% al 0,8% y los efectos se extendieron a todas las estaciones situadas aguas abajo.
Las cinco fallas comunes en el procesamiento de polvos en las líneas de cosméticos
Las líneas de polvos cosméticos fallan en cinco modos reconocibles: ratas, canalizaciones, inundaciones, flujo errático y apelmazamiento. Cada modo tiene un mecanismo distinto, un primer síntoma visible y un costo diferente en juego.
ratholing Es una condición de flujo en la que el polvo se descarga a través de un canal vertical estrecho sobre la salida de la tolva mientras el material circundante permanece bloqueado en su lugar. Se diferencia del puente, donde el polvo se arquea completamente a través de la salida y detiene toda descarga.
ratholing mata de hambre a la prensa sin detenerla por completo, lo que hace que sea más difícil de detectar que de puentear. La canalización es la misma familia de fallas: se abre un camino de flujo estrecho, pero la mayor parte de la tolva permanece estática hasta que una caída repentina desestabiliza el lecho. La inundación se produce cuando esa masa desplomada se airea y fluye como un líquido, corriendo a través del alimentador y llenando en exceso las cavidades del troquel. El flujo errático alterna entre flujo libre y ningún flujo, y el apelmazamiento fusiona las partículas en grumos que bloquean las cribas, los alimentadores y llenan los zapatos.
| Modo de falla | Mecanismo raíz | Primer síntoma notado | Impacto típico |
| ratholing | El polvo cohesivo se bloquea contra las paredes de la tolva. | Descenso lento en un lado de la tolva | Pérdida de capacidad del 10 al 25 % |
| canalización | Canal de flujo estrecho se abre en lecho estático | Peso de llenado inestable en la prensa | Variación de peso hasta un 8% |
| inundaciones | La ratonera colapsada airea el polvo | El polvo se derrama incontrolablemente | Picos de peso y polvo en el aire |
| Flujo errático | La cohesión se alterna con el deslizamiento. | Descarga start-stop desde la tolva | Paradas de prensa y compactos rechazados |
| Apelmazamiento | La humedad y la presión funden las partículas. | Grumos en la premezcla | Feeds bloqueados y puntos duros en compactos |
Causas fundamentales detrás del flujo errático del polvo
El tamaño, la forma, la química de la superficie y la humedad de las partículas deciden si un polvo cosmético fluye o combate el proceso. En las fórmulas compactas, estos factores interactúan, por lo que un solo cambio en un ingrediente puede provocar múltiples modos de falla.
Las escamas de mica se deslizan y entrelazan; el talco es blando, plano y fácil de compactar en exceso; El dióxido de titanio forma aglomerados finos que se compactan estrechamente. Cuando una fórmula los combina con estearato de zinc, cambios menores en la distribución del tamaño de las partículas reestructuran completamente el comportamiento del flujo. Los finos por debajo de 50 micrómetros aumentan la cohesión, mientras que una distribución de tamaño amplia promueve la segregación durante el transporte y el llenado.
La humedad es el desestabilizador más fuerte. Con un contenido de agua del 0,5%, la mayoría de las mezclas compactas todavía fluyen; por encima del 0,8%, se forman puentes líquidos entre las partículas y la cohesión se duplica. Los glicoles, humectantes y extractos botánicos migran durante el almacenamiento y elevan la humedad en la tolva. La carga electrostática del transporte neumático y la mezcla prolongada hace que las partículas finas se adhieran a las paredes y entre sí, lo que refuerza las mismas fallas.
En la producción compacta, la función de flujo del polvo no es una constante del material. Es un estado de proceso que cambia con la humedad, la temperatura y el tiempo.
De fallas de flujo a defectos compactos: la conexión de prensa
Las fallas de flujo llegan a la prensa como variación del peso de llenado, y la variación del peso de llenado es la fuente de la mayoría de los defectos compactos. Un lecho de polvo errático llena las cavidades del troquel de manera desigual y la prensa comprime cualquier volumen que recibe.
Los compactos sin relleno resultan delgados, suaves y propensos a astillarse; Los compactos demasiado llenos se agrietan durante la expulsión y dejan residuos en la cara del punzón. La segregación agrega una segunda capa: los finos viajan de manera diferente que la mica gruesa durante la transferencia neumática, por lo que el resultado del color y la cobertura cambian visiblemente de un lote al siguiente.
23% pico de rechazo grabado durante una inundación en una prensa compacta rotativa
8% columpio de peso de relleno típico en líneas con descarga errática de la tolva
90 minutos perdido por turno gastado limpiando grumos y restableciendo el flujo
2% polvo perdido como polvo en suspensión en zonas de llenado no controladas
Contramedidas prácticas para los procesadores de polvos cosméticos
La solución es un sistema: la geometría de la tolva, el acondicionamiento del polvo, el control de la humedad, el control de la alimentación y el prensado automatizado deben estar alineados. Tomar una acción correctiva de forma aislada rara vez sobrevive al siguiente cambio de fórmula.
- Retrofit o diseño para flujo másico. Las paredes empinadas de la tolva de 60 a 70 grados, las superficies internas pulidas y las salidas de gran tamaño con agitadores anti-puentes mantienen el polvo en movimiento como un tapón.
- Acondicione el polvo antes de presionar. Agregue entre 0,1 y 0,5 % de sílice pirógena o estearato de magnesio y mezcle lentamente durante 10 a 15 minutos para disipar la carga electrostática y estabilizar la densidad aparente.
- Estabilice la humedad entre 30 y 40 % de humedad relativa. Coloque higrómetros en las zonas de mezcla, transporte y llenado, y mantenga las materias primas selladas hasta la dosificación. Verifique la humedad por debajo del 0,5% para la mayoría de las mezclas compactas.
- Reemplace la alimentación manual con control de llenado automatizado. Los alimentadores por pérdida de peso o los alimentadores de tornillo sin fin con agitación amortiguan las oscilaciones de densidad antes de que el polvo llegue a la prensa.
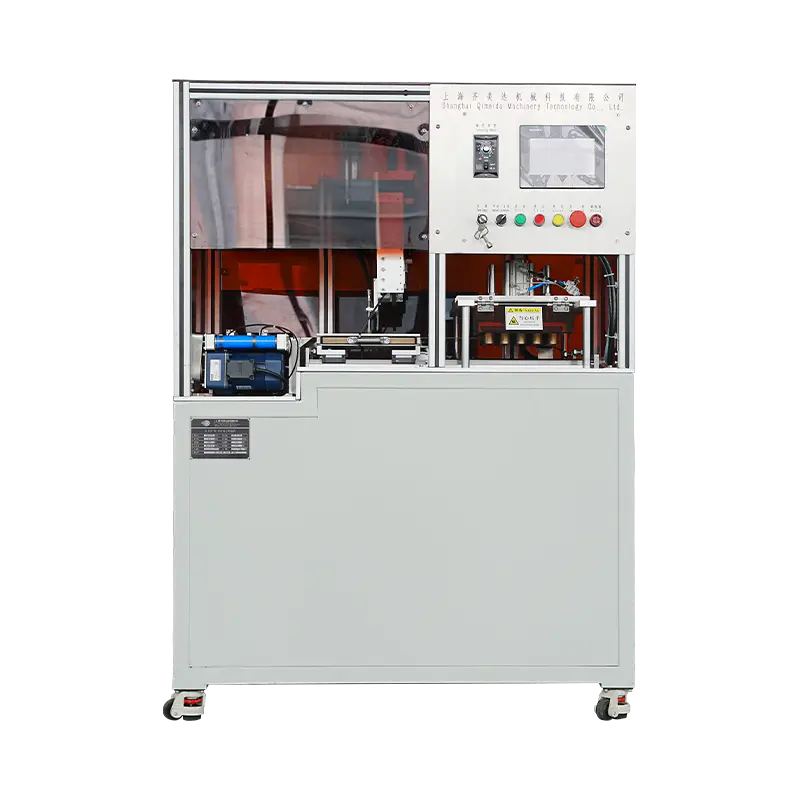
- Integra prensado automático con servo llenado. Las zapatas de llenado servoaccionadas y los arietes de compactación mantienen constante la profundidad de llenado. Para líneas compactas que producen rubor, sombra de ojos y base, Shanghai Qimeida Machinery Technology Co., Ltd. suministra soluciones de prensado de polvo completamente automáticas con etapas automatizadas de llenado, compresión de alta velocidad y desmolde, lo que reduce la variable humana en el paso de prensado.
Las tolvas de flujo masivo son la primera línea de defensa. Si la tolva se vacía en orden de primero en entrar, primero en salir y no se forma ninguna capa estancada, no se pueden desarrollar ratoneras y las inundaciones son mucho más fáciles de controlar.
Pruebas y monitoreo que mantienen la línea estable
Las pruebas de flujo y el monitoreo del peso de llenado detectan problemas antes de que se multipliquen y generen rechazos. Cada nueva fórmula, cada lote de materia prima y cada cambio de humedad deberían desencadenar una verificación de flujo, no una investigación post mortem.
| Método de prueba | que mide | Buen valor típico | Valor típico del problema |
| Ángulo de reposo | Geometría de la pila de polvo suelto | 40 grados o menos | Por encima de 45 grados |
| proporción de Hausner | Densidad aprovechada versus densidad aparente | 1,25 o menos | Por encima de 1,4 |
| índice de carr | Compresibilidad del polvo. | Por debajo del 15% | Más del 25% |
| celda de corte | Función de cohesión y flujo. | Función de flujo superior a 4 | Por debajo de 2 |
| Contenido de humedad | Agua de Karl Fischer o NIR | Por debajo del 0,5% | Por encima del 0,8% |
Cuando una prensa de 36 cavidades comienza a mostrar un patrón de dientes de sierra en la tendencia del peso de llenado, el polvo ya ha comenzado a segregarse. Reaccione al patrón, no a la pila de rechazos.
Preguntas frecuentes
¿Por qué mi polvo cosmético se apelmaza durante el almacenamiento?
El apelmazamiento comienza cuando la humedad migra de los humectantes, glicoles o aire húmedo al lecho de polvo y forma puentes líquidos entre las partículas. La solución es controlar la humedad ambiental por debajo del 40 % de HR, sellar las materias primas y evitar apilar contenedores pesados encima de los tambores de polvo.
¿Qué causa las inundaciones en una tolva de polvo?
La inundación ocurre cuando una ratonera colapsa y la masa que cae se airea, convirtiendo el polvo en una suspensión similar a un fluido que corre a través de la salida. La geometría de la tolva de flujo másico, los agitadores y las tasas de descarga controladas evitan el ciclo de colapso y aireación.
¿Cómo reduzco la variación de peso en los compactos prensados?
Primero ataque la etapa de llenado: use control de llenado volumétrico o gravimétrico, mantenga el nivel del polvo por encima del agitador, elimine los grumos y verifique que los finos no se segreguen antes de la zapata de llenado. Luego confirme que el recorrido del punzón y el tiempo de permanencia coincidan con la respuesta del polvo.
¿Pueden las prensas automáticas eliminar los problemas de flujo?
Ninguna máquina compensa completamente un polvo que no fluye, pero los sistemas automáticos de prensado de polvo con llenado y compactación servocontrolados mantienen tolerancias de peso más estrictas y detectan variaciones de alimentación mucho antes que las líneas manuales. El equipo y el polvo deben tratarse como un solo sistema.
Mantenga un registro de lotes que combine los resultados de las pruebas de flujo, las lecturas de humedad, la velocidad de la prensa y la dureza del compacto. En dos semanas, la correlación entre las condiciones del proceso y la calidad del producto se vuelve visible y la mayoría de los problemas del procesamiento de polvo se vuelven predecibles.
NOTICIAS recomendadas:
Cómo la automatización mejora la eficiencia en todo el proceso de producción de polvos cosméticos
Beneficios clave de los equipos automatizados de manipulación de polvos en la fabricación de cosméticos
Cómo las máquinas de carga de bandejas completamente automáticas mejoran las líneas de prensado de polvos cosméticos
Cómo las máquinas prensadoras de polvo compactas optimizan la fabricación de cosméticos en lotes pequeños
Calidad del polvo prensado en la fabricación de cosméticos: factores clave explicados
Equipo clave para una línea completa de fabricación de polvos cosméticos: Guía 2026
Productos relacionados
Copyright© Shanghai Qimeida Machinery Technology Co., Ltd. Todos los derechos reservados.
Fabricantes de maquinaria cosmética profesional personalizada
